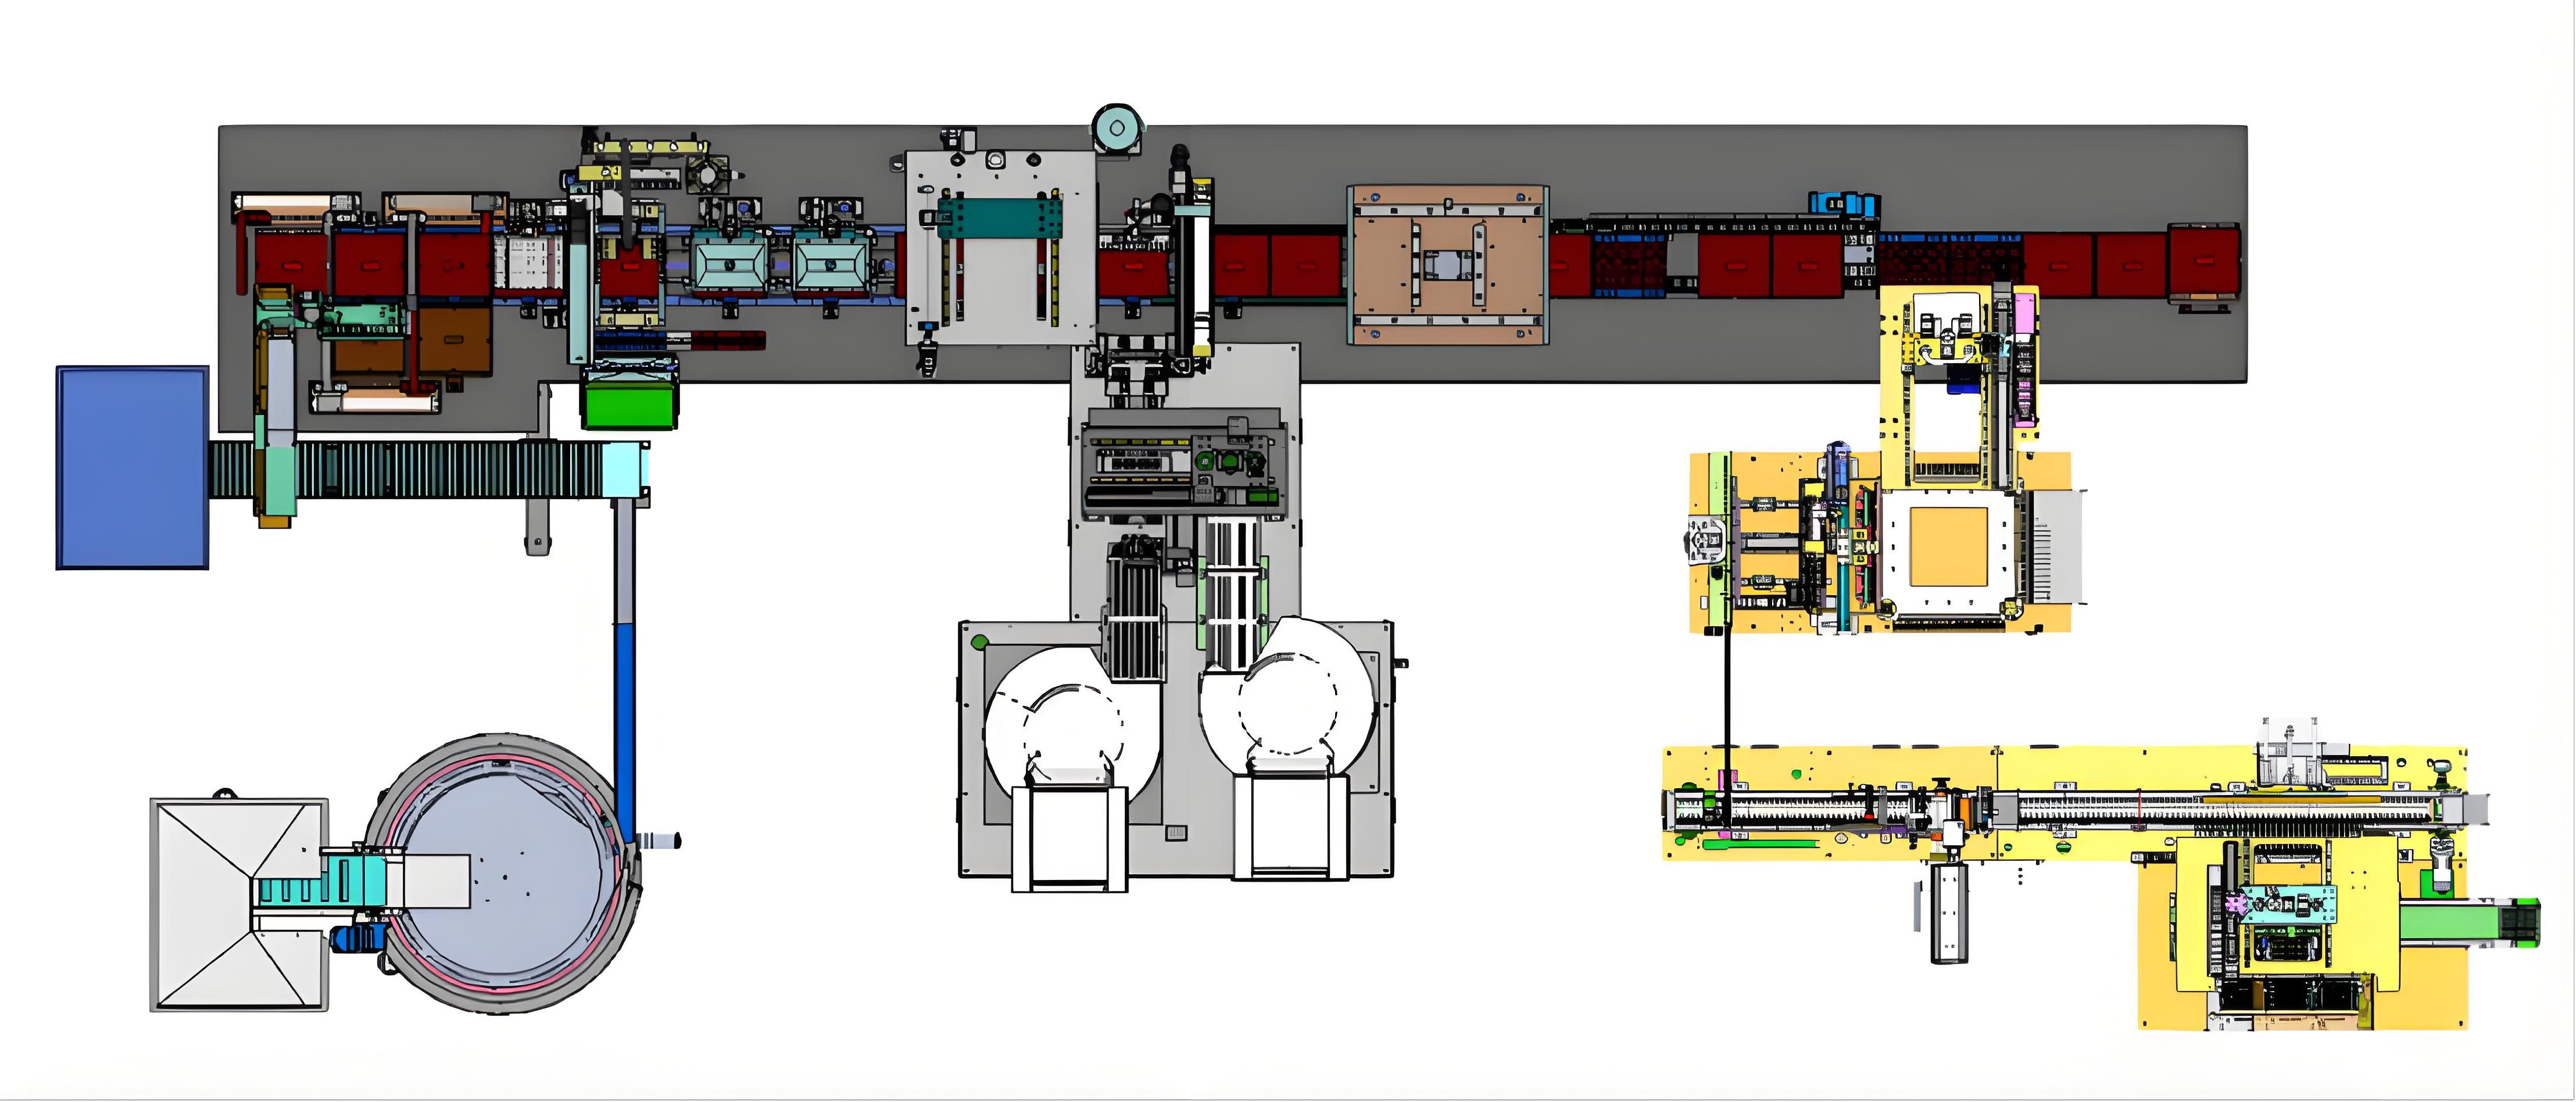
La fabrication de gros volumes de consommables médicaux nécessite un équilibre entre une stricte conformité réglementaire (ISO 13485/FDA) et une efficacité opérationnelle et une stabilité du rendement. Atteindre cet équilibre critique exige une exécution sans faille. La précision à grande échelle signifie éliminer les variables qui pourraient compromettre l’intégrité des diagnostics.
Passer de processus manuels ou semi-automatisés à un système continu entièrement intégré représente un investissement en capital important. Les installations sont confrontées à une pression intense pour éliminer les risques de contamination lors de la manipulation de formats de tubes variés. Une configuration mal configurée entraîne souvent des rejets massifs de lots, impactant directement les calendriers de production et la conformité.
Ce guide détaille le flux de fabrication de bout en bout, les principaux critères d'évaluation des équipements et les exigences de conformité des installations. Vous apprendrez à aligner les capacités des machines avec des systèmes de qualité rigoureux. Notre répartition aide les directeurs de production et les investisseurs à structurer un déploiement réussi, vous garantissant ainsi de faire évoluer vos opérations en toute confiance et de respecter les normes mondiales en matière de dispositifs médicaux.
Points clés à retenir
L'évolutivité dans la fabrication de tubes médicaux dépend de l'intégration d'un dosage, d'une mise sous vide et d'un bouchage précis dans un flux de travail continu et à faible temps d'arrêt.
L'approbation réglementaire (CE/FDA) dicte les exigences des installations, nécessitant des environnements de salle blanche de classe 100 000 et une validation rigoureuse des équipements IQ/OQ/PQ.
La sélection d'une machine d'assemblage automatique de tubes de prélèvement sanguin nécessite de donner la priorité aux taux de rejet, à l'adaptabilité multiformat et aux protocoles FAT/SAT (Factory/Site Acceptance Testing) du fournisseur.
Structuration de l'investissement : exigences fondamentales pour une chaîne de production de tubes de prélèvement sanguin
Entrer dans le secteur des consommables médicaux nécessite un engagement sans faille en matière de contrôle qualité. Un bien planifié La ligne de production de tubes de prélèvement sanguin agit comme le système nerveux central de votre établissement. Cela nécessite un alignement précis entre l’ingénierie mécanique, la dynamique des fluides et le traitement stérile. Avant de spécifier des machines, vous devez définir le problème commercial exact que vous souhaitez résoudre.
Définir les critères de réussite
Évaluez vos objectifs de production immédiats et à long terme. Augmentez-vous votre débit pour répondre à la demande clinique locale ? Peut-être souhaitez-vous réduire les risques de contamination manuelle en éliminant l’intervention humaine dans l’usine. Alternativement, vous pourriez vous préparer à pénétrer de nouveaux marchés régionaux avec des barrières de conformité strictes. Chaque objectif modifie considérablement vos besoins en équipement. Un fabricant en quête d’expansion rapide a besoin de machines à haute disponibilité. Une entreprise pénétrant dans des régions hautement réglementées doit donner la priorité aux logiciels d’enregistrement et de traçabilité des données plutôt qu’à la vitesse brute.
Débit vs flexibilité
Les directeurs de production sont constamment confrontés à un compromis critique entre vitesse et adaptabilité. Vous devez évaluer si votre installation bénéficie davantage de lignes monoformat ultra haut débit ou de lignes adaptables. Les systèmes monoformat produisent des tubes identiques à une vitesse maximale. Les lignes adaptables prennent en charge diverses dimensions de tubes (par exemple, 13 x 75 mm contre 16 x 100 mm) et plusieurs types d'additifs (EDTA, sérum, héparine). Les lignes flexibles nécessitent des changements mécaniques, qui introduisent des temps d'arrêt mais vous permettent de répondre à diverses commandes cliniques.
Tableau 1 : Comparaison des lignes monoformat et multiformat
Type de système
Avantage principal
Cas d'utilisation idéal
Inconvénient potentiel
Haute vitesse monoformat
Débit continu maximal
Produire des millions de tubes EDTA identiques
Incapable de pivoter facilement vers différentes tailles de tubes
Adaptable multiformat
Large gamme de produits
Exécution de commandes cliniques mixtes (Sérum, Héparine, PT)
Nécessite un temps d'arrêt programmé pour les changements de pièces
Lignes de base de conformité
Vous ne pouvez pas négocier des normes médicales mondiales. Une installation performante fonctionne sous le système de gestion de la qualité ISO 13485. Cette norme garantit une conception, un développement et une production cohérents de dispositifs médicaux. Les cadres réglementaires locaux dictent également des protocoles stricts de traçabilité et de stérilité. Chaque lot doit comporter une piste d’audit indéniable. Si un laboratoire clinique signale une panne de vide, vous devez retracer ce tube exact jusqu'à son cycle de production spécifique, son opérateur de machine et son lot de matières premières.
Le flux de travail de fabrication de bout en bout
La fabrication moderne transforme les matières premières en consommables prêts pour le diagnostic grâce à une séquence synchronisée. Chaque étape doit s’enchaîner harmonieusement avec la suivante. Tout goulot d’étranglement perturbe l’ensemble de la production.
Étape 1 : Chargement et préparation du tube
Le processus commence par le tri mécanique et l’orientation des tubes bruts en PET ou en verre. Les trémies et bols vibrants alignent les tubes avec précision. Ils les alimentent sur le convoyeur principal sans altérer la clarté optique du plastique ou du verre. Durant cette phase, vous intégrez un Machine d'impression UV pour tubes de prélèvement sanguin . Cet équipement permet un étiquetage de codes-barres précis, à contraste élevé et sans taches. L’application des données de lot directement sur le tube avant remplissage garantit une traçabilité permanente.
Étape 2 : Dosage et distribution d’additifs
La précision ici dicte la viabilité clinique. Les additifs liquides comme l'EDTA et le citrate nécessitent une pulvérisation atomisée. Les additifs secs nécessitent un dosage volumétrique précis. Déployer un service spécialisé La machine de pulvérisation d'additifs pour tubes de prélèvement sanguin assure un revêtement microscopique uniforme le long des parois intérieures. Cela garantit un mélange sang-réactif rapide pendant l’utilisation clinique. Pour la séparation du sérum, vous utilisez un machine de remplissage de gel pour tubes de prélèvement sanguin . Il insère le gel séparateur thixotrope avec précision sans piéger de bulles d'air, ce qui autrement compromettrait le processus de séparation centrifuge.
Étape 3 : Séchage et traitement
Les additifs liquides nécessitent un séchage immédiat. La ligne déplace les tubes revêtus dans des tunnels de chauffage contrôlés. Ces tunnels sèchent uniformément les additifs pulvérisés. Un contrôle approprié de la température garantit la stabilité chimique et évite les réactions prématurées lorsque le sang pénètre dans le tube. La surchauffe dégrade le réactif, tandis qu'un séchage insuffisant entraîne des échecs de coagulation.
Étape 4 : Assemblage et mise sous vide
Cette étape fusionne le capuchon en plastique et le bouchon en caoutchouc. Les mécanismes les alignent parfaitement sur l’ouverture du tube. Ensuite, vous exploitez un machine à tubes de prélèvement sanguin sous vide . Il extrait l'air du tube pour atteindre une pression atmosphérique très spécifique. Cette pression négative précise dicte le volume exact de prélèvement sanguin. Immédiatement après l'aspiration du vide, des stations de presse robustes scellent hermétiquement le bouchon en caoutchouc, bloquant ainsi le vide.
Étape 5 : Contrôle qualité et emballage
L'inspection finale repose sur des systèmes de caméras à haute vitesse. L'inspection visuelle automatisée vérifie les niveaux de remplissage, le positionnement du gel et l'intégrité du bouchon. Tout tube ne respectant pas ces paramètres optiques est automatiquement éjecté de la ligne. Les tubes approuvés sont ensuite transférés vers le conditionnement thermorétractable et final en barquette, prêts à être stérilisés et distribués.
Évaluation d'une machine automatique d'assemblage de tubes de prélèvement sanguin
Se procurer un La machine d'assemblage automatique de tubes de prélèvement sanguin implique de regarder au-delà des brochures sur papier glacé. Vous devez évaluer la façon dont les caractéristiques mécaniques spécifiques se traduisent directement en résultats de production.
Cartographie des fonctionnalités aux résultats
Caractéristique : Mécanique synchrone servo-entraînée. Résultat : Les servos offrent une immense précision par rapport aux systèmes pneumatiques traditionnels. Ils réduisent les frottements mécaniques. Vous bénéficiez de temps d’arrêt pour maintenance réduits et obtenez une cohérence de rendement bien plus élevée sur les grands lots.
Caractéristique : IHM (Interface Homme-Machine) avec intégration SCADA en temps réel. Résultat : Ce système fournit un enregistrement complet des données. Il crée des pistes d'audit sécurisées requises par les organismes de réglementation et offre des diagnostics d'erreur immédiats aux opérateurs.
Caractéristique : buses de dosage à ultrasons. Résultat : Élimine les éclaboussures de réactif sur les parois supérieures du tube. Cela évite la contamination du bouchon et les fuites de vide ultérieures.
Évolutivité et conception modulaire
Tenez compte de la trajectoire de croissance de votre établissement. Un excellent système offre une conception modulaire. Vous devez évaluer si la machinerie permet de futurs ajouts de modules. La mise à niveau de votre capacité de 6 000 pièces par heure à 12 000 pièces par heure ne devrait pas nécessiter un remplacement complet de la ligne. L'équipement modulaire vous permet d'installer des stations de dosage ou des voies de bouchage supplémentaires à mesure que la demande du marché augmente.
Preuve de fiabilité
Regardez au-delà des vitesses maximales commercialisées. La véritable efficacité de la production réside dans un fonctionnement continu. Demandez des données vérifiables sur l’efficacité globale de l’équipement (OEE). Un OEE élevé signifie que la machine fonctionne de manière prévisible sans micro-arrêts. Renseignez-vous auprès du fournisseur sur les taux de rejet typiques ; les équipements de haut niveau devraient maintenir des taux de rejet bien inférieurs à 0,1 %. En outre, étudiez les origines des composants critiques. Assurez-vous que les composants pneumatiques, les automates programmables et les servomoteurs proviennent de marques d'automatisation mondialement reconnues. Cela garantit que vous pouvez vous procurer des pièces de rechange localement.
Meilleures pratiques et erreurs courantes
Meilleure pratique : standardisez vos matières premières avant de tester de nouveaux équipements. Faites appel à un fournisseur unique et fiable pour les tubes PET lors de la configuration initiale. Cela réduit les variables lors du calibrage des stations de dosage et de bouchage. Erreur courante : ignorer l’électricité statique. Les tubes en plastique PET génèrent d'énormes charges statiques sur les convoyeurs à déplacement rapide. Si vous n’installez pas d’éliminateurs d’électricité statique, les particules de poussière s’accrocheront aux parois intérieures et les pulvérisations d’additifs les recouvriront de manière inégale.
Réalités de mise en œuvre : conformité des installations et risques de déploiement
L’installation de machines complexes nécessite un environnement tout aussi sophistiqué. La fabrication de dispositifs médicaux ne tolère aucune variation environnementale.
Infrastructure de salle blanche
Vous ne pouvez pas assembler de consommables stériles dans un entrepôt standard. Vous devez comprendre les exigences étendues en matière de CVC, de filtration HEPA et d'aménagement pour un environnement de salle blanche de classe 100 000 (ISO 8). Cette atmosphère contrôlée empêche la contamination particulaire pendant les phases critiques d’assemblage en tube ouvert. L'air doit subir des changements rigoureux par heure (ACPH) pour balayer les poussières et les microparticules générées par les machines en mouvement et les opérateurs humains. Les configurations à pression positive garantissent que lorsque les portes s'ouvrent, de l'air pur s'échappe, empêchant l'air sale d'entrer dans la zone de production.
Protocoles de validation
Les organismes de réglementation exigent la preuve que votre équipement fonctionne de manière sûre et cohérente. Vous devez exécuter des phases de validation rigoureuses avant le début de la production commerciale. Sauter ces étapes garantit l’échec de la réglementation.
Graphique 1 : Le cadre de validation des équipements
Phase de validation
Définition
Action principale requise
QI (qualification d'installation)
Vérifie que l'équipement est installé correctement.
Vérifiez le câblage, les connexions utilitaires et la disposition par rapport aux schémas du fabricant.
OQ (Qualification Opérationnelle)
Vérifie que l'équipement fonctionne dans les limites établies.
Exécutez des cycles à vide. Testez les alarmes, les arrêts de sécurité et les limites de vitesse extrêmes.
QP (Qualification de Performance)
Vérifie que le processus produit des produits acceptables de manière cohérente.
Exécutez des lots de production complets avec des matières premières réelles et inspectez la qualité de la production.
Dépendances de la chaîne d'approvisionnement
Les machines fonctionnent selon des tolérances physiques strictes. Vous devez reconnaître le risque de variation des matières premières. Des incohérences dans les dimensions des tubes PET, des changements subtils dans le duromètre du bouchon en caoutchouc ou des variations dans la viscosité du gel ont un impact important sur l'étalonnage de la machine. Un bouchon trop large d’une fraction de millimètre bloquera la presse à boucher. Un gel qui devient trop fin en raison des fluctuations de température dans l’entrepôt éclaboussera lors de l’injection. Établissez des accords de qualité stricts avec vos fournisseurs de matières premières pour maintenir l’efficacité des machines.
Logique de présélection des fournisseurs et prochaines étapes d’approvisionnement
La sélection du bon partenaire d’équipement détermine votre réussite opérationnelle pour la prochaine décennie. Traitez le processus d’approvisionnement comme un partenariat stratégique plutôt que comme une simple transaction.
Évaluation de l'expertise du fabricant
Donnez la priorité aux fournisseurs qui proposent des solutions complètes clé en main. Ils doivent démontrer une expérience documentée de l’utilisation des réglementations internationales sur les dispositifs médicaux. Demandez des études de cas montrant des installations réussies dans des régions soumises à des cadres de conformité stricts. Un fournisseur qui comprend la norme ISO 13485 concevra son logiciel pour exporter automatiquement les données dans des formats conformes.
Impératifs FAT et SAT
N’acceptez jamais de livraison basée sur une démonstration vidéo générique. Insistez sur des tests d’acceptation en usine (FAT) complets. Envoyez vos matières premières spécifiques (vos tubes, bouchons et gels exacts) aux installations du fournisseur. Regardez la machine faire fonctionner vos matériaux à pleine vitesse. Cela expose des incompatibilités mécaniques avant que la machine ne quitte l'usine. Suivez ceci avec des tests d'acceptation sur site (SAT) stricts une fois que la machine arrive dans votre salle blanche. Le SAT garantit que l'équipement a survécu à l'expédition et s'intègre parfaitement à vos services publics locaux. Exiger une formation approfondie des opérateurs pendant la phase SAT.
Assistance après-vente et SLA
Même les meilleures machines subissent l’usure. Évaluer la disponibilité des pièces de rechange locales. Vérifiez si le fournisseur propose des capacités de diagnostic à distance sécurisées. Un technicien doit pouvoir se connecter à distance à votre automate pour résoudre les problèmes logiciels. Exigez des accords de niveau de service (SLA) clairs avec des temps de réponse garantis pour atténuer les arrêts de production catastrophiques.
Prochaine étape exploitable
Arrêtez de parcourir les brochures et commencez à organiser vos données. Documentez vos besoins exacts en capacité par quart de travail. Déterminez l’état de votre salle blanche et indiquez vos types d’additifs cibles. Compilez ces détails pour formuler une demande de devis (RFQ) très précise. Un appel d'offres détaillé oblige les fournisseurs à proposer des solutions d'ingénierie sur mesure plutôt que des arguments de vente génériques.
Conclusion
Résumé : La transition vers une ligne de production haute performance repose entièrement sur une synchronisation exacte entre les modules d'impression, de remplissage, de mise sous vide et de bouchage. Vous devez éliminer les goulots d’étranglement pour atteindre l’échelle.
Réflexion finale : se concentrer uniquement sur la configuration initiale de l'équipement sans tenir compte de la fiabilité à long terme limite souvent la croissance. Concentrez-vous fortement sur la préparation à la validation, les taux de rejet soutenus et le support technique exceptionnel des fournisseurs.
CTA : contactez notre équipe d'ingénierie pour une analyse personnalisée du débit et une consultation sur la configuration de l'équipement afin de relancer la mise à niveau de vos installations.
FAQ
Q : Quelle surface au sol est généralement requise pour une ligne de production de tubes de prélèvement sanguin standard ?
R : Une ligne automatisée standard nécessite généralement entre 150 et 250 mètres carrés d'espace au sol dédié. Cette empreinte accueille les machines principales, les tampons du convoyeur et l'espace opérationnel essentiel. Vous devez également tenir compte des espaces de salle blanche adjacents, des zones d'habillage et des zones de stockage des matières premières, qui peuvent doubler l'empreinte totale requise de l'installation.
Q : Une machine d’assemblage automatisée peut-elle gérer à la fois les tubes en verre et en PET ?
R : Oui, de nombreuses machines avancées traitent à la fois les tubes en verre et en PET. Cependant, la transition entre les matériaux nécessite des pièces de changement spécifiques. Les opérateurs doivent remplacer les mécanismes de préhension des tubes et ajuster les paramètres de couple sur la station de capsulage. Les tubes en verre nécessitent une manipulation plus douce pour éviter les micro-fractures, ce qui signifie que les profils logiciels de la machine doivent être ajustés lors du changement.
Q : Comment assurez-vous l’exactitude du volume d’aspiration sous vide ?
R : La précision dépend de l’étalonnage précis de la chambre à vide. La machine place le tube dans une chambre fermée et une pompe à vide haute performance extrait l'air. Des capteurs surveillent la pression négative jusqu'à ce qu'elle atteigne le point de consigne exact correspondant au volume de tirage cible (par exemple 4 ml). Le mécanisme de pression enfonce instantanément le bouchon en caoutchouc dans le tube, le scellant hermétiquement.
Q : Quel est le délai de livraison standard pour la fabrication et l’installation de cet équipement ?
R : Le délai standard varie de 3 à 6 mois. Cela englobe l’ingénierie personnalisée, la fabrication de machines et les contrôles de qualité internes. Le processus implique un test d’acceptation en usine (FAT) avant l’expédition. Une fois livrés, l'installation, les tests d'acceptation sur site (SAT) et la formation complète des opérateurs ajoutent généralement 3 à 4 semaines supplémentaires au délai.
En tant que leader du marché dans l'industrie des équipements de production automatisés de consommables médicaux, Topkey s'engage à fournir des solutions de fabrication intelligentes avancées pour les usines de consommables médicaux.