
- Heim
- Produkte
- Verbrauchsmaterial
- Fähigkeiten
- Service
- Videos & Neuigkeiten
- Um
- Kontaktieren Sie uns
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.04.2026 Herkunft: Website


Medizinische Geräte werden immer kleiner, aber die Anforderungen an die Herstellung werden immer höher. Da Spezialkatheter immer komplexer werden, Die Automatisierung der Kathetermontage trägt zur Verbesserung von Präzision, Konsistenz und Leistung bei. In diesem Artikel erfahren Sie, wo individuelle Automatisierung einen Mehrwert bietet, welche Prozesse am wichtigsten sind und was Sie bewerten sollten, bevor Sie sich für eine individuelle Kathetermontagemaschine oder eine integrierte Linie entscheiden.
Die Herstellung spezialisierter Katheter ist schwer zu skalieren, da die Produkte selbst schwer zu stabilisieren sind. Viele Designs kombinieren mehrschichtige Schläuche, Miniaturkomponenten, weiche Polymere, dünnwandige Strukturen und hochempfindliche Verbindungszonen in einem einzigen Montagefluss. Bei fortgeschrittenen Anwendungen wie neurovaskulären, kardiovaskulären und elektrophysiologischen Geräten kann die Produktion auch Toleranzen im Mikrometerbereich und eine vollständige Prozessverifizierung erfordern, was die Schwierigkeit der manuellen Handhabung und Inspektion deutlich erhöht.
Die manuelle Montage kann immer noch Entwicklungsarbeiten in geringem Umfang unterstützen, wird jedoch zu einer Schwachstelle, wenn Hersteller eine konsistente Leistung über mehrere Kathetermodelle hinweg benötigen. Bediener müssen Ausrichtung, Wärmezufuhr, Klebedruck und Teileplatzierung mit sehr geringem Spielraum für Abweichungen steuern. Diese Herausforderung wächst in High-Mix-Umgebungen, in denen häufige Produktwechsel das Risiko von Setup-Abweichungen, inkonsistenter Qualität und längeren Schulungszyklen erhöhen. Eine Produktionslinie kann nicht ausfallen, weil ein Prozess unmöglich ist, sondern weil er zu variabel ist, um Schicht für Schicht zuverlässig wiederholt zu werden.
Automatisierung von der Stange kann standardisierte Handhabungsaufgaben lösen, aber spezielle Katheterprogramme bleiben selten innerhalb der Standardgrenzen. Die Schwierigkeit liegt nicht nur in der Teilegröße; Es ist die Kombination aus ungewöhnlichen Geometrien, proprietären Verbindungs- oder Formschritten, begrenzter Grundfläche und strengen Validierungserwartungen. Für viele Fertigungsherausforderungen gibt es keine Kataloglösung, da das Teil, der Prozess oder der Platzbedarf zu anwendungsspezifisch sind, als dass Standardgeräte sie effizient bewältigen könnten.
Eine generische Plattform kann eine Bewegung gut automatisieren, während der umgebende Prozess instabil bleibt. Für die Katheterherstellung stellt dies eine erhebliche Einschränkung dar, da die Montageschritte eng miteinander verbunden sind: Die Handhabung beeinflusst die Ausrichtung, die Ausrichtung beeinflusst die Verbindungsqualität und die Verbindungsqualität beeinflusst die nachgelagerte Inspektion und den Ertrag. Standardmaschinen sind auch weniger effektiv, wenn die Produktion rezeptbasierte Umstellungen, Rückverfolgbarkeit oder eine koordinierte Integration mit Validierungsprotokollen und reinraumtauglichen Arbeitsabläufen erfordert. Aus diesem Grund wechseln Hersteller häufig von angepasster Ausrüstung zu speziell entwickelten Systemen, sobald die Prozesskomplexität zu einem messbaren Produktionsrisiko wird.
Produktionsrealität |
Warum die Standardautomatisierung Probleme bereitet |
Warum individuelle Automatisierung besser passt |
Enge Toleranzen und empfindliche Teile |
Bei fest installierten Werkzeugen mangelt es möglicherweise an ausreichender Kontrolle oder Compliance |
Werkzeug-, Bewegungs- und Kraftprofile sind auf den genauen Katheteraufbau abgestimmt |
Mehrere Kathetervarianten |
Umstellungen können langsam oder inkonsistent sein |
Rezepte, modulare Vorrichtungen und variantenspezifische Logik erhöhen die Flexibilität |
Proprietäre mehrstufige Prozesse |
Katalogsysteme befassen sich in der Regel mit isolierten Aufgaben |
Integrierte Stationen können das Fügen, die Handhabung, die Prüfung und die Datenerfassung koordinieren |
Validierungs- und Rückverfolgbarkeitsanforderungen |
Basisplattformen unterstützen möglicherweise nicht den vollständigen Dokumentationsfluss |
Kundenspezifische Systeme können von Anfang an mit Verifizierung und Datenprotokollierung entworfen werden |
Die Automatisierung der kundenspezifischen Kathetermontage reduziert das Risiko vor dem vollständigen Produktionshochlauf, da sie Prozesswissen in kontrolliertes Maschinenverhalten umwandelt. Ein maßgeschneidertes System verbessert die Wiederholgenauigkeit, verringert die Abhängigkeit des Bedieners und unterstützt eine stärkere Prozesskontrolle durch integrierte Werkzeuge, Bewegungskoordination und Prüflogik. Diese Plattformen können die First-Pass-Ausbeute verbessern, manuelle Arbeit reduzieren, Produktionsdaten protokollieren und eine stabile Skalierung in spezialisierten Katheterproduktionslinien unterstützen. In einem Beispiel einer Katheter-Unterbaugruppe verbesserte eine kundenspezifische Maschine mit mehreren Stationen die Ausbeute beim ersten Durchgang von 94 % auf 99,7 % und ersetzte gleichzeitig einen manuellen Vier-Personen-Vorgang.
Die Verbindungsqualität ist einer der kritischsten Kontrollpunkte bei der Katheterherstellung, da schwache oder inkonsistente Verbindungen direkten Einfluss auf die Leckagebeständigkeit, die strukturelle Integrität und die Leistung des nachgeschalteten Geräts haben können. Bei speziellen Baugruppen können Hersteller abhängig von den Materialien, der Geometrie und den Funktionsanforderungen der Verbindung auf thermisches Bonden, UV-Bonden oder Ultraschallschweißen zurückgreifen. Was die Automatisierung so wichtig macht, ist nicht nur die Geschwindigkeit, sondern auch die Fähigkeit, Kraft, Position und Energie wiederholbar auf große Mengen empfindlicher Teile anzuwenden. Programmierbare Bewegungs- und Kraftsteuerungen sind besonders wertvoll bei Schweiß- und Montageaufgaben für Katheterschläuche, bei denen kleine Abweichungen Teile beschädigen oder versteckte Defekte verursachen können.
Ein kontrollierter Fügeprozess soll zudem überprüfbare Daten generieren und nicht nur eine Bewegung abschließen. In der Praxis bedeutet dies, dass das System bestätigen kann, ob die Verbindung unter den richtigen Bedingungen hergestellt wurde, anstatt allein durch den Maschinenzyklus von einem guten Ergebnis auszugehen. Dies ist in der regulierten Produktion wichtig, wo die Prozesskonsistenz nachgewiesen und nicht erraten werden muss.
Die Katheterautomatisierung muss auch eine Reihe von Formungs- und Handhabungsaufgaben bewältigen, die leicht zu unterschätzen, aber schwer zu stabilisieren sind. Die Bearbeitung von Wellen und Spitzen umfasst häufig Vorgänge zum Bespitzen, Aufweiten, Einschnüren und Lochen, die jeweils eine genaue Kontrolle von Wärme, Timing, Ausrichtung und Materialreaktion erfordern. Hierbei handelt es sich nicht um generische Pick-and-Place-Bewegungen. Eine kleine Variation der Temperatureinwirkung oder der Teilepositionierung kann die endgültige Geometrie der Katheterspitze verändern, was sich dann auf die Einführleistung, die Passgenauigkeit oder spätere Montageschritte auswirkt.
Ebenso wichtig ist die Handhabung, da viele Katheterkomponenten für herkömmliche Greifmethoden zu weich, zu klein oder zu dünnwandig sind. Präzisions-Vakuumgreifer, Servobewegung und Kraftrückmeldung in Echtzeit bieten praktische Möglichkeiten, Miniaturteile zu bewegen, ohne sie zu verformen. Bei Spezialgeräten muss die Automatisierung Formung und Handhabung als eine zusammenhängende Disziplin behandeln: Das System muss das Teil präzise platzieren, es konsistent formen und es ohne Abweichungen vor der nächsten Station transportieren.
Prozessbereich |
Was das Automatisierungssystem steuern muss |
Kleben und Schweißen |
Kraft, Position, Energieeintrag und Bestätigung des Prozessabschlusses |
Kippen und Formen |
Wärmeeinwirkung, Verweilzeit, Ausrichtung und endgültige Geometriekonsistenz |
Teilehandling |
Schonendes Greifen, präzise Übertragung und Vermeidung von Schäden an empfindlichen Bauteilen |
Inspektion und Prüfung |
Maßüberprüfung, visuelle Fehlererkennung und Funktionsprüfungen |
Workflow-Integration |
Station-zu-Station-Synchronisierung, Teileverfolgung und rückverfolgbare Datenerfassung |
Die Inspektion ist am effektivsten, wenn sie in den Prozess integriert ist und nicht isoliert am Ende der Produktionslinie. Spezialisierte Kathetersysteme nutzen zunehmend Inline-Maßkontrollen, maschinelles Sehen, Dichtheitsprüfungen, Zugprüfungen und KI-gesteuerte Sichtprüfungen, damit Mängel an der Station erkannt werden können, an der sie entstehen. Dies verkürzt Rückkopplungsschleifen und verhindert, dass fehlerhafte Teile durch die spätere Verarbeitung einen Wert ansammeln. Automatisierte 100 %-Dichtheitsprüfungen, kamerabasierte Inspektionen und strukturelle Überprüfungen werden zunehmend als Kernprozesse und nicht als optionale Add-ons behandelt.
Der praktische Vorteil besteht darin, dass die Verifizierung Teil der Prozesssteuerung wird. Eine Maschine kann Ausrichtungsabweichungen melden, eine fehlgeschlagene Verbindung sofort aussortieren oder Messungen in einer Rückverfolgbarkeitsdatenbank protokollieren, bevor das Teil weiterbewegt wird. In einem Beispiel einer Katheter-Unterbaugruppe wurde die Sichtprüfung in mehrere Stationen integriert und jede Messung wurde aufgezeichnet, was sowohl die Ertragsverbesserung als auch die Rückverfolgbarkeit unterstützte.
Die leistungsstärksten Systeme automatisieren keine isolierten Aufgaben; Sie verbinden Montage, Beschichtung oder Aushärtung, Inspektion und Transfer in einem koordinierten Ablauf, ähnlich einer integrierten Katheterproduktionslinie. Dieser Ansatz verbessert den Durchsatz, da jede Station auf die Zeit- und Qualitätsanforderungen der nächsten abgestimmt ist, wodurch manuelle Übergaben reduziert und Abweichungen durch Nachladen, Neupositionierung oder inkonsistente Warteschlangen zwischen Prozessen minimiert werden. Kohäsive Linien können Wellenvorbereitung, Verbindung, Komponentenmontage, Endbearbeitung, Aushärtung und Prüfung in einer Automatisierungsarchitektur kombinieren.
Durch die Integration wird auch die Nachverfolgbarkeit verbessert. Wenn Teilebewegungen, Prozessparameter und Prüfergebnisse in einem System verwaltet werden, können Hersteller jedem Gerät eine klarere Produktionshistorie zuordnen. Das ist nicht nur für die Qualitätsanalyse von Bedeutung, sondern auch für die Validierung, Fehlerbehebung und Scale-up-Planung, wenn Katheterprogramme vom Entwicklungsvolumen zur stabilen kommerziellen Produktion übergehen.
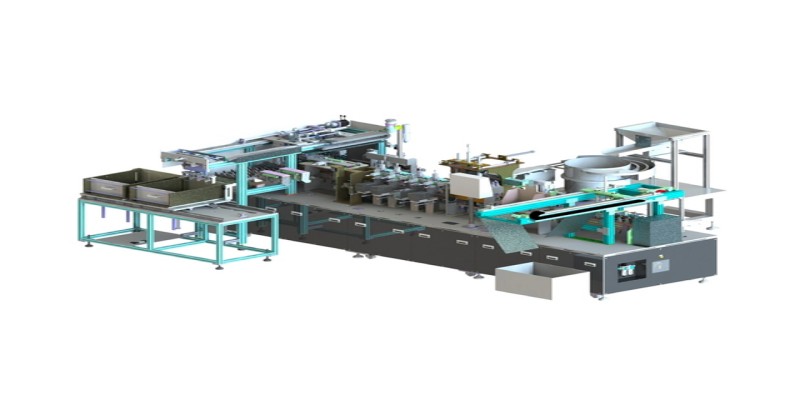
Die Automatisierung kundenspezifischer Katheter beginnt mit der Auswahl der Architektur, denn die falsche Plattform kann den Durchsatz begrenzen, Platz verschwenden oder zukünftige Produktänderungen unnötig teuer machen. Drei gängige Ansätze sind Rundschaltsysteme, Roboterarbeitszellen und lineare Transferplattformen, die jeweils für ein anderes Gleichgewicht zwischen Leistung, Flexibilität und Prozesskomplexität geeignet sind. Rundschalttische werden in der Regel dann bevorzugt, wenn Hersteller eine kompakte Mehrstationenbaugruppe mit hoher Wiederholgenauigkeit und kurzen Übertragungswegen benötigen. Roboterzellen eignen sich besser für Anwendungen, die eine flexible Handhabung, eine variable Teilepräsentation oder eine offenere Reihenfolge erfordern. Linear- oder Karussellsysteme eignen sich für längere Prozessketten, bei denen Stationen auf einer größeren Grundfläche nacheinander angeordnet werden müssen.
Architektur |
Beste Passform |
Hauptkompromiss |
Rotierendes Indexierungssystem |
Hochleistungsfähige, platzbeschränkte Mehrstationenmontage |
Weniger flexibel als eine Roboterzelle, sobald die Reihenfolge festgelegt ist |
Roboter-Arbeitszelle |
Variables Handling, häufige Produktwechsel, komplexe Teilepräsentation |
Geringerer Durchsatz als bei einem dedizierten Rotationssystem bei vielen sich wiederholenden Aufgaben |
Lineare Plattform |
Längere sequentielle Prozesse mit mehreren spezialisierten Stationen |
Größere Stellfläche und größere Übertragungsentfernung zwischen den Betrieben |
Die Designentscheidung basiert selten allein auf der Geschwindigkeit. Ingenieurteams vergleichen in der Regel Architekturoptionen im Hinblick auf Zykluszeit, Stellfläche, Kostenspanne und Risiko. Dies ist besonders wichtig bei der speziellen Katheterproduktion, wo Präzisionsanforderungen dazu führen können, dass ein theoretisch flexibles System im täglichen Betrieb weniger praktisch ist.
Sobald die Architektur ausgewählt ist, hängt die Leistung davon ab, wie präzise das System mit fragilen Katheterkomponenten interagiert. Spezielle Baugruppen erfordern häufig kundenspezifische Werkzeuge, Vakuumhandhabung, servogesteuerte Positionierung und kraftgesteuerten Kontakt anstelle von Standardgreifern oder einfacher pneumatischer Bewegung. Präzise lineare Bewegungen, koordinierte Mehrachsen-Servosteuerung und aktuatorbasierte Kraftrückmeldung sind besonders wichtig für Aufgaben, bei denen übermäßiger Druck, Spiel oder instabile Bewegungen Teile verformen oder die Verbindungsqualität beeinträchtigen könnten.
Aus diesem Grund sind Werkzeugbau und Bewegungsdesign untrennbar miteinander verbunden. Eine Vorrichtung muss das Teil sicher halten, ohne es zu verformen, während der Aktor mit ausreichender Kontrolle landen, drücken, schweißen oder ausrichten muss, um die Wiederholbarkeit über Tausende von Zyklen hinweg aufrechtzuerhalten. Echtzeit-Feedback bietet eine weitere Schutzebene, indem es der Maschine ermöglicht, während des Prozesses Position, Geschwindigkeit und Kraft zu überprüfen. Dies ist besonders wertvoll, wenn bei der Katheterherstellung eine 100-prozentige Überprüfung erwartet wird.
Auch die benutzerdefinierte Automatisierung ist auf Veränderungen ausgelegt. Bei der Katheterherstellung kann ein System, das nur eine Teilrevision abwickelt, zu einem Engpass werden, sobald der Produktmix erweitert wird. Kundenspezifische Maschinen werden oft so gebaut, dass sie mehrere Varianten durch Schnellwechselwerkzeuge, servogesteuerte Anpassungen und rezeptbasierte Umrüstung unterstützen, wobei einige Systeme auf Umrüstungen in weniger als fünf Minuten abzielen.
Diese Flexibilität ist sowohl für die aktuelle Produktion als auch für die zukünftige Skalierung wichtig. Modulare Stationen, anpassbare Vorrichtungen und eine an gespeicherte Produktrezepte gebundene Steuerlogik ermöglichen es Herstellern, neue Kathetermodelle einzuführen oder Prozessanpassungen vorzunehmen, ohne die gesamte Linie neu aufbauen zu müssen. In der Praxis macht dies die kundenspezifische Automatisierung als Produktionsanlage haltbarer: Die Maschine ist nicht nur für das heutige Prozessfenster, sondern auch für zukünftiges Volumenwachstum, Validierungsaktualisierungen und sich entwickelnde spezielle Geräteanforderungen ausgelegt.
Für medizinische Hersteller sollte die Automatisierung als validiertes Produktionssystem und nicht nur als schnellere Maschine bewertet werden. Das bedeutet, dass Dokumentationsunterstützung, Abnahmeplanung und Umweltverträglichkeit zu Beginn des Projekts definiert werden müssen und nicht erst nach dem Bau der Anlage hinzugefügt werden müssen. Katheterautomatisierungssysteme sind üblicherweise für den Einsatz in Reinräumen der ISO-Klasse 7 oder 8 konzipiert und sollen Validierungspakete wie IQ, OQ und PQ unterstützen, um den Anforderungen von FDA 21 CFR Part 820 zu entsprechen. Ein disziplinierter Entwicklungspfad kann auch formelle Designprüfungen, Werksabnahmetests, Standortabnahmetests und eine vollständige Dokumentation mit Zeichnungen, Kontrollen, Wartung und Verfahren umfassen. Diese Elemente sind wichtig, weil sie das Risiko verringern, dass eine Maschine in einer Demo läuft, aber in der tatsächlichen Produktion nicht qualifiziert oder aufrechterhalten werden kann.
Käufer sollten auch darauf achten, wie der Lieferant die Leistung vor dem Versand überprüft. FAT sollte tatsächliche oder validierte Teile, simulierte Fehlermodi und statistische Zykluszeitvalidierung umfassen, gefolgt von SAT in der Produktionsumgebung. Diese Sequenz ist besonders relevant für Katheteranwendungen, bei denen eine Maschine möglicherweise nicht nur Geschwindigkeit, sondern auch Maßhaltigkeit, Prozesswiederholbarkeit und einen stabilen Betrieb unter Reinraumbedingungen nachweisen muss.
Eine moderne Kathetermontageplattform sollte nicht nur Teile zusammenbauen, sondern auch eine zuverlässige Aufzeichnung darüber erstellen, wie jedes Teil hergestellt wurde. In der Praxis bedeutet dies, Prozessparameter, Prüfergebnisse und Pass/Fail-Ergebnisse auf Stationsebene zu erfassen und diese Aufzeichnungen dann in umfassenderen Fertigungs- oder Qualitätsarbeitsabläufen nutzbar zu machen. Plattformen können Datenkonnektivität über Schnittstellen wie OPC-UA, MQTT und REST API sowie MES- und ERP-Integration, Rückverfolgbarkeitsdatenbanken und Echtzeit-Produktionsüberwachung unterstützen. In einem Beispiel einer Katheter-Unterbaugruppe wurde jede Messung protokolliert, wodurch eine direkte Verbindung zwischen der Inline-Inspektion und der Gerätehistorie hergestellt wurde.
Bei der Bewertung eines Systems sollten Käufer prüfen, ob es Folgendes unterstützen kann:
● Datenprotokollierung pro Teil für kritische Abmessungen und Prozessparameter
● Aufbewahrung von Inspektionsunterlagen für Audits und Untersuchungen
● Rezeptsteuerung für variantenspezifische Einstellungen
● Konnektivität zu MES, ERP oder Überwachungsplattformen auf Anlagenebene
Diese Funktionen sind wichtig, da die Rückverfolgbarkeit nicht nur ein Compliance-Problem ist. Es verbessert außerdem die Ursachenanalyse, unterstützt die Prozessoptimierung und verkürzt die Reaktionszeit, wenn in einem komplexen Katheterproduktionsablauf Fehler auftreten.
Bewertungsbereich |
Was Käufer bestätigen sollten |
Validierungspaket |
IQ/OQ/PQ-Unterstützung, FAT/SAT-Protokolle, dokumentierte Akzeptanzkriterien |
Reinraumbereitschaft |
Eignung für Umgebungen der ISO-Klasse 7 oder 8, bei Bedarf partikelarmes Design |
Daten und Rückverfolgbarkeit |
Protokollierung pro Teil, Inspektionsaufzeichnungen, Rückverfolgbarkeitsdatenbankfunktion |
Systemintegration |
MES/ERP-Konnektivität, Anpassung des Bediener-Workflows, Rezept- und Überwachungsunterstützung |
Geschäftsleistung |
Auswirkungen auf den Ertrag, Fehlerreduzierung, Durchsatzstabilität, Amortisationsannahmen |
Arbeitseinsparungen sind wichtig, aber sie sind nur ein Teil des Geschäftsmodells. Bei der kundenspezifischen Automatisierung ergibt sich der ROI oft aus einer breiteren Kombination von Vorteilen: verbesserte Ausbeute beim ersten Durchgang, weniger Fehlerausfälle, weniger Ausschuss und Nacharbeit, schnellerer Durchsatz und eine kompaktere Nutzung des Fertigungsraums. Ein zitiertes Katheterbeispiel verbesserte die First-Pass-Ausbeute von 94 % auf 99,7 % und ersetzte gleichzeitig einen manuellen Prozess mit vier Personen. In breiteren ROI-Modellen werden üblicherweise Amortisationszeiten von 12 bis 24 Monaten geschätzt, wobei die Rendite bei Anwendungen mit höherem Volumen schneller ist.
Diese umfassendere Sichtweise ist nützlich bei der Bewertung von Lösungen, wie sie von Topkey Medical Co., Ltd. entwickelt wurden, da die größte Rendite in der Regel sowohl aus einem geringeren Produktionsrisiko als auch aus der Ersetzung von Arbeitskräften resultiert. Ein System, das eine stabilere Ausgabe erzeugt, jedes kritische Ereignis aufzeichnet und eine schnellere Fehlerbehebung unterstützt, kann gleichzeitig Qualität und Kapazität schützen. Für Katheterhersteller bedeutet dies, dass der ROI oft eine Frage der betrieblichen Belastbarkeit und nicht nur der Personalreduzierung ist.
Die Automatisierung der kundenspezifischen Kathetermontage bietet den größten Nutzen, wenn sie auf realen Geräteanforderungen, Prozessanforderungen und Compliance-Zielen basiert. Das richtige System verbessert Effizienz, Qualität, Rückverfolgbarkeit und langfristige Flexibilität. Da die Katheterkonstruktionen immer fortschrittlicher werden, Topkey Medical Co., Ltd. unterstützt Hersteller bei der Skalierung mit maßgeschneiderten Automatisierungslösungen, die eine zuverlässige Produktion und eine stärkere Produktleistung unterstützen.
A: Die Automatisierung der Kathetermontage nutzt gesteuerte Maschinen, um Katheterkomponenten mit wiederholbarer Präzision zu verbinden, zu formen, zu prüfen und zu handhaben.
A: Die Automatisierung der Kathetermontage muss angepasst werden, wenn die Produkte enge Toleranzen, empfindliche Materialien, mehrstufige Verbindungen oder häufige Modellwechsel aufweisen.
A: Bei der Automatisierung der Kathetermontage sollten Käufer vor der Auswahl der Ausrüstung die Validierungsunterstützung, die Rückverfolgbarkeit, die Reinraumtauglichkeit und die erwartete Ertragsverbesserung bewerten.


