Медицинские устройства становятся меньше, но требования к производству становятся все сложнее. Поскольку специализированные катетеры становятся более сложными, Автоматизация сборки катетера помогает повысить точность, согласованность и производительность. Из этой статьи вы узнаете, в чем индивидуальная автоматизация повышает ценность, какие процессы имеют наибольшее значение и что следует оценить, прежде чем выбирать индивидуальную машину для сборки катетеров или интегрированную линию.
Почему специализированное производство катетеров требует индивидуальной автоматизации
Комплексное и высокоточное производство создает уникальные проблемы сборки
Специализированное производство катетеров трудно масштабировать, поскольку сами изделия сложно стабилизировать. Многие конструкции сочетают в себе многослойные трубы, миниатюрные компоненты, мягкие полимеры, тонкостенные конструкции и высокочувствительные зоны соединения в одном потоке сборки. В сложных приложениях, таких как нейрососудистые, сердечно-сосудистые и электрофизиологические устройства, производство также может требовать микронных допусков и полной проверки процесса, что резко увеличивает сложность ручного обращения и проверки.
Ручная сборка по-прежнему может поддерживать небольшие объемы опытно-конструкторских работ, но она становится слабым местом, когда производителям требуется стабильная производительность для нескольких моделей катетеров. Операторы должны контролировать выравнивание, тепловложение, давление склеивания и размещение деталей с очень небольшим запасом для изменений. Эта проблема усугубляется в средах с большим количеством смешанных продуктов, где частая смена продуктов увеличивает риск отклонения настроек, нестабильного качества и более длительных циклов обучения. Производственная линия может выйти из строя не потому, что процесс невозможен, а потому, что она слишком изменчива, чтобы надежно повторять смену за сменой.
Почему универсальных платформ автоматизации часто недостаточно
Готовые средства автоматизации могут решать стандартизированные задачи по обработке, но специализированные программы катетеризации редко выходят за рамки стандартных границ. Трудность заключается не только в размере детали; это сочетание необычной геометрии, запатентованных этапов соединения или формирования, ограниченной площади и строгих требований к проверке. Многие производственные задачи не имеют каталогизированного решения, поскольку деталь, процесс или занимаемая площадь слишком специфичны для конкретного применения, чтобы стандартное оборудование могло эффективно справиться с ними.
Обычная платформа может хорошо автоматизировать одно движение, оставляя при этом окружающий процесс нестабильным. Для производства катетеров это является серьезным ограничением, поскольку этапы сборки тесно связаны между собой: обработка влияет на выравнивание, выравнивание влияет на качество соединения, а качество соединения влияет на последующий контроль и выход продукции. Стандартные машины также менее эффективны, когда производство требует замены на основе рецептов, отслеживания или скоординированной интеграции с протоколами проверки и рабочими процессами, готовыми к использованию в чистых помещениях. Вот почему производители часто переходят от адаптированного оборудования к специально созданным системам, когда сложность процесса становится измеримым производственным риском.
Производственная реальность |
Почему стандартная автоматизация неэффективна |
Почему пользовательская автоматизация подходит лучше |
Жесткие допуски и деликатные детали |
Фиксированным инструментам может не хватать достаточного контроля или соответствия |
Профили инструментов, движений и усилий разработаны с учетом точной конструкции катетера. |
Несколько вариантов катетера |
Переключения могут быть медленными или непоследовательными. |
Рецепты, модульные приспособления и логика для конкретного варианта повышают гибкость. |
Собственные многоэтапные процессы |
Системы каталогов обычно решают изолированные задачи. |
Интегрированные станции могут координировать соединение, обработку, проверку и сбор данных. |
Требования к валидации и прослеживаемости |
Базовые платформы могут не поддерживать полный поток документации. |
Пользовательские системы могут быть спроектированы с проверкой и регистрацией данных с самого начала. |
Как автоматизация сборки индивидуального катетера снижает риск на ранней стадии
Автоматизация сборки катетеров по индивидуальному заказу снижает риск до полного ввода в эксплуатацию производства, поскольку она превращает знания о процессах в контролируемое поведение машины. Специально разработанная система повышает повторяемость, снижает зависимость оператора и поддерживает более строгий контроль процесса за счет интегрированных инструментов, координации движений и логики контроля. Эти платформы могут повысить производительность первого прохода, сократить ручной труд, регистрировать производственные данные и поддерживать стабильное масштабирование специализированных линий по производству катетеров. В одном примере сборки катетера специальная многопозиционная машина улучшила выход первого прохода с 94% до 99,7%, заменив ручную работу четырех человек.
Ключевые процессы, которые должна контролировать система автоматизации сборки катетера
Автоматизированное склеивание, сварка и соединение критически важных соединений.
Качество соединения является одним из наиболее важных контрольных пунктов при производстве катетеров, поскольку слабые или нестабильные соединения могут напрямую влиять на устойчивость к утечкам, структурную целостность и производительность последующих устройств. В специализированных сборках производители могут полагаться на термическую сварку, УФ-сварку или ультразвуковую сварку в зависимости от материалов, геометрии и функциональных требований соединения. Что делает автоматизацию необходимой, так это не только скорость, но и способность повторяемым образом применять силу, положение и энергию к большим объемам деликатных деталей. Программируемое управление движением и усилием особенно ценно при сварке и сборке катетерных трубок, где небольшие отклонения могут повредить детали или создать скрытые дефекты.
Контролируемый процесс соединения также должен генерировать поддающиеся проверке данные, а не просто завершать движение. На практике это означает, что система может подтвердить, было ли соединение выполнено в правильных условиях, вместо того, чтобы предполагать хороший результат только от циклической обработки машины. Это важно в регулируемом производстве, где необходимо демонстрировать последовательность процесса, а не гадать.
Формирование, наклон и обращение с деликатными компонентами катетера
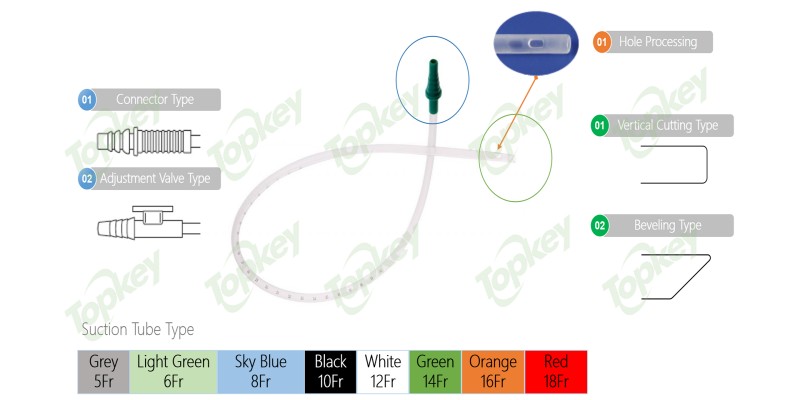
Автоматизация катетера также должна управлять группой задач по формированию и управлению, которые легко недооценить, но трудно стабилизировать. Обработка вала и наконечника часто включает в себя операции опрокидывания, развальцовки, образования шейки и формирования отверстий, каждая из которых требует тщательного контроля нагрева, времени, выравнивания и реакции материала. Это не обычные движения выбора и размещения. Небольшое изменение температуры или расположения детали может изменить конечную геометрию кончика катетера, что затем повлияет на эффективность введения, точность сопряжения или последующие этапы сборки.
Манипулирование не менее важно, поскольку многие компоненты катетера слишком мягкие, слишком маленькие или слишком тонкостенные для традиционных методов захвата. Прецизионные вакуумные захваты, сервоприводы и силовая обратная связь в реальном времени предоставляют практические способы перемещения миниатюрных деталей без их деформации. Для специализированных устройств автоматизация должна рассматривать формовку и обработку как одну взаимосвязанную дисциплину: система должна точно размещать деталь, последовательно придавать ей форму и передавать ее без внесения изменений перед следующей станцией.
Технологическая зона |
Что должна контролировать система автоматизации |
Склеивание и сварка |
Сила, положение, вход энергии и подтверждение завершения процесса |
Наклон и формовка |
Воздействие тепла, время выдержки, выравнивание и конечная согласованность геометрии. |
Обработка деталей |
Мягкий захват, точность передачи и предотвращение повреждений хрупких компонентов. |
Проверка и тестирование |
Проверка размеров, визуальное обнаружение дефектов и функциональные проверки |
Интеграция рабочих процессов |
Синхронизация между станциями, отслеживание деталей и отслеживаемый сбор данных |
Поточный контроль и проверка процессов при автоматизации сборки катетера
Проверка наиболее эффективна, когда она встроена в процесс, а не изолирована в конце линии. Специализированные катетерные системы все чаще используют поточную проверку размеров, машинное зрение, тестирование на утечку, испытание на растяжение и визуальный контроль под управлением искусственного интеллекта, чтобы дефекты можно было обнаружить на станции, где они возникли. Это сокращает циклы обратной связи и предотвращает накопление ценности дефектных деталей в ходе последующей обработки. Автоматизированное 100%-ное тестирование на утечки, проверка с помощью камеры и проверка конструкции все чаще рассматриваются как основные процессы, а не как дополнительные дополнения.
Практическое преимущество состоит в том, что проверка становится частью управления процессом. Машина может сигнализировать о отклонении выравнивания, немедленно отклонить неисправное соединение или записать измерения в базу данных отслеживания до того, как деталь будет двигаться дальше. В одном примере сборки катетера визуальный контроль был встроен в несколько станций, и каждое измерение записывалось, что способствовало как повышению производительности, так и отслеживаемости.
Интеграция нескольких этапов в один контролируемый рабочий процесс
Самые сильные системы не автоматизируют отдельные задачи; они соединяют сборку, нанесение покрытия или отверждение, проверку и передачу в скоординированную последовательность, аналогичную интегрированной линии по производству катетеров. Такой подход повышает пропускную способность, поскольку каждая станция разрабатывается с учетом требований по времени и качеству следующей, что сокращает необходимость ручной передачи обслуживания и минимизирует вариации, вызванные перезагрузкой, изменением положения или несогласованностью очередей между процессами. Когезионные линии могут сочетать подготовку валов, соединение, сборку компонентов, отделку, отверждение и испытания в рамках одной архитектуры автоматизации.
Интеграция также улучшает отслеживаемость. Когда движение деталей, параметры процесса и результаты контроля управляются в одной системе, производители могут связать каждое устройство с более четкой историей производства. Это важно не только для анализа качества, но также для проверки, устранения неполадок и планирования масштабирования, когда программы катетеризации переходят от объемов разработки к стабильному коммерческому выпуску.
Как разрабатываются специальные системы автоматизации для специализированных приложений
Выбор правильной архитектуры системы для продукта и объема
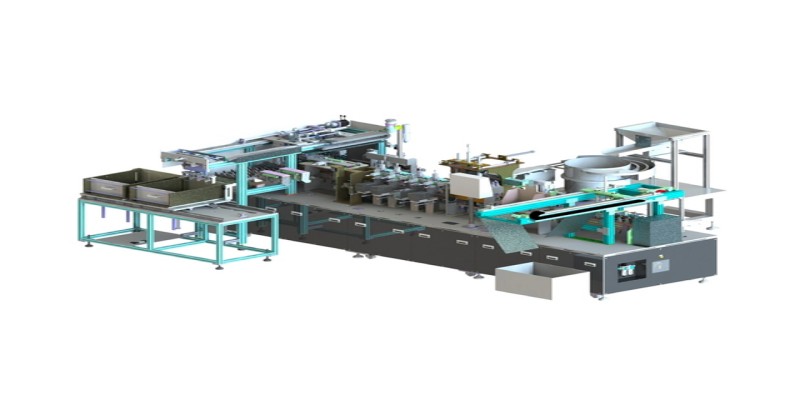
Автоматизация индивидуального катетера начинается с выбора архитектуры, поскольку неправильная платформа может ограничить пропускную способность, напрасно занимать площадь или сделать будущие изменения продукта неоправданно дорогостоящими. Три распространенных подхода — это роторные системы индексации, роботизированные рабочие станции и платформы линейной транспортировки, каждый из которых подходит для различного баланса производительности, гибкости и сложности процесса. Поворотные делительные столы обычно отдают предпочтение, когда производителям требуется компактная многопозиционная сборка с высокой повторяемостью и короткими расстояниями передачи. Роботизированные ячейки лучше подходят для приложений, требующих гибкого управления, переменного представления деталей или более открытого секвенирования. Линейные или карусельные системы подходят для более длинных технологических цепочек, где станции необходимо располагать последовательно на более широкой площади.
Архитектура |
Лучше всего подходит |
Главный компромисс |
Роторная система индексации |
Высокопроизводительная многостанционная сборка с ограниченным пространством |
Менее гибкая, чем роботизированная ячейка, если последовательность фиксирована. |
Роботизированная рабочая станция |
Вариативное обращение, частая смена продукции, сложная презентация деталей |
Более низкая производительность, чем у специальной ротационной системы, при выполнении многих повторяющихся задач. |
Линейная платформа |
Более длительные последовательные процессы с использованием нескольких специализированных станций |
Большая занимаемая площадь и большее расстояние передачи между операциями |
Проектное решение редко основывается только на скорости. Инженерные группы обычно сравнивают варианты архитектуры с учетом времени цикла, занимаемой площади, диапазона затрат и риска, что особенно важно при производстве специализированных катетеров, где требования к точности могут сделать теоретически гибкую систему менее практичной в повседневной эксплуатации.
Инструменты, управление движением и управление усилием для чувствительных сборок
После выбора архитектуры производительность зависит от того, насколько точно система взаимодействует с хрупкими компонентами катетера. Специализированные сборки часто требуют специальных инструментов, вакуумной обработки, позиционирования с сервоприводом и контакта с управляемым усилием, а не стандартных захватов или простого пневматического движения. Точное линейное движение, скоординированное многоосное сервоуправление и силовая обратная связь на основе привода особенно важны для задач, в которых чрезмерное давление, люфт или нестабильное движение могут деформировать детали или ухудшить качество соединения.
Вот почему инструменты и моушен-дизайн неразделимы. Крепление должно надежно удерживать деталь, не деформируя ее, в то время как привод должен приземляться, прижиматься, свариваться или выравниваться с достаточным контролем, чтобы поддерживать повторяемость в течение тысяч циклов. Обратная связь в реальном времени добавляет еще один уровень защиты, позволяя машине проверять положение, скорость и силу во время процесса, что особенно ценно, когда при производстве катетеров ожидается 100% проверка.
Проектирование с учетом вариаций продукта и будущей масштабируемости
Индивидуальная автоматизация также предназначена для изменений. В производстве катетеров система, которая обрабатывает только одну деталь, может стать узким местом, как только ассортимент продукции расширится. Машины, изготовленные по индивидуальному заказу, часто создаются для поддержки нескольких вариантов за счет быстрой смены инструментов, регулировок с сервоприводом и переключения на основе рецептов, при этом некоторые системы рассчитаны на перенастройку менее чем за пять минут.
Такая гибкость важна как для текущего производства, так и для будущего масштабирования. Модульные станции, адаптируемые приспособления и логика управления, привязанная к сохраненным рецептам продуктов, позволяют производителям внедрять новые модели катетеров или корректировать процесс без перестройки всей линии. На практике это делает заказную автоматизацию более долговечной в качестве производственного актива: машина спроектирована не только для сегодняшнего технологического процесса, но и для будущего роста объемов, обновлений проверки и меняющихся требований к специализированным устройствам.
Что покупатели должны оценить, прежде чем инвестировать в автоматизацию сборки катетера
Валидация, соответствие требованиям и готовность чистых помещений
Производителям медицинской продукции автоматизация должна оцениваться как проверенная производственная система, а не просто как более быстрая машина. Это означает, что поддержка документации, планирование приемки и экологическая совместимость должны определяться в начале проекта, а не добавляться после того, как оборудование будет построено. Системы автоматизации катетера обычно разрабатываются для использования в чистых помещениях класса 7 или 8 по ISO и, как ожидается, будут поддерживать пакеты проверки, такие как IQ, OQ и PQ, для соответствия требованиям FDA 21 CFR, часть 820. Дисциплинированный путь разработки может также включать официальные проверки проекта, заводские приемочные испытания, приемочные испытания на месте и полную документацию, охватывающую чертежи, элементы управления, техническое обслуживание и процедуры. Эти элементы имеют значение, поскольку они снижают риск, связанный с тем, что машина работает в демонстрационном режиме, но не может быть квалифицирована или эксплуатирована в реальном производстве.
Покупателям также следует обратить внимание на то, как поставщик проверяет работоспособность перед отправкой. FAT должен включать в себя реальные или проверенные детали, моделируемые режимы отказов и статистическую проверку времени цикла, за которой следует SAT в производственной среде. Эта последовательность особенно актуальна для катетерных применений, где машине может потребоваться доказать не только скорость, но и соответствие размеров, повторяемость процесса и стабильную работу в условиях чистых помещений.
Прослеживаемость, сбор данных и интеграция системы качества
Современная платформа для сборки катетера должна не только собирать детали, но и генерировать достоверную информацию о том, как была изготовлена каждая деталь. На практике это означает сбор параметров процесса, результатов проверок и результатов «прошел/не прошел» на уровне станции, а затем сделал эти записи пригодными для использования в более широких рабочих процессах производства или контроля качества. Платформы могут поддерживать подключение к данным через такие интерфейсы, как OPC-UA, MQTT и REST API, а также интеграцию MES и ERP, базы данных отслеживания и мониторинг производства в реальном времени. В одном примере сборки катетера каждое измерение протоколировалось, что создавало прямую связь между встроенным осмотром и историей устройства.
Оценивая систему, покупатели должны проверить, может ли она поддерживать:
● регистрация данных по каждой детали для критических размеров и параметров процесса.
● сохранение записей проверок для проведения проверок и расследований.
● контроль рецептов для настроек, специфичных для варианта.
● возможность подключения к MES, ERP или платформам мониторинга на уровне предприятия.
Эти возможности важны, поскольку отслеживаемость — это не только вопрос соответствия. Это также улучшает анализ первопричин, поддерживает оптимизацию процессов и сокращает время реагирования при появлении дефектов в сложном процессе производства катетеров.
Область оценки |
Что покупатели должны подтвердить |
Пакет проверки |
Поддержка IQ/OQ/PQ, протоколы FAT/SAT, документированные критерии приемки |
Готовность чистых помещений |
Пригодность для сред класса ISO 7 или 8, при необходимости конструкция с низким содержанием частиц |
Данные и отслеживаемость |
Регистрация каждой детали, записи проверок, возможность базы данных прослеживаемости |
Системная интеграция |
Возможность подключения к MES/ERP, оптимизация рабочего процесса оператора, поддержка рецептов и мониторинга |
Эффективность бизнеса |
Влияние на доходность, снижение дефектов, стабильность производительности, предположения о окупаемости |
Измерение рентабельности инвестиций помимо сокращения трудозатрат
Экономия труда имеет значение, но это лишь часть экономического обоснования. При индивидуальной автоматизации окупаемость инвестиций часто достигается за счет более широкого спектра преимуществ: повышение производительности при первом проходе, меньшее количество ускользающих дефектов, меньшее количество брака и доработок, более высокая производительность и более компактное использование производственных площадей. В одном из приведенных примеров использования катетера эффективность первого прохода повысилась с 94% до 99,7% при замене ручного процесса, выполняемого четырьмя людьми, а более широкие модели рентабельности инвестиций обычно оценивают период окупаемости от 12 до 24 месяцев с более быстрой окупаемостью в приложениях с большими объемами.
Этот более широкий взгляд полезен при оценке решений, подобных решениям, разработанным Topkey Medical Co., Ltd., поскольку наибольшая отдача обычно достигается за счет снижения производственного риска, а также за счет замены рабочей силы. Система, которая обеспечивает более стабильный результат, записывает каждое критическое событие и поддерживает более быстрое устранение неполадок, может одновременно защитить качество и производительность. Для производителей катетеров окупаемость инвестиций часто становится вопросом эксплуатационной устойчивости, а не просто сокращения численности персонала.
Заключение
Автоматизация сборки катетера по индивидуальному заказу приносит наибольшую пользу, когда она основана на реальных потребностях устройств, технологических требованиях и целях соответствия требованиям. Правильная система повышает эффективность, качество, отслеживаемость и долгосрочную гибкость. Поскольку конструкции катетеров становятся все более совершенными, Topkey Medical Co., Ltd. помогает производителям масштабироваться с помощью индивидуальных решений по автоматизации, которые обеспечивают надежное производство и более высокую производительность продукции.
Часто задаваемые вопросы
Вопрос: Что такое автоматизация сборки катетера?
Ответ: Автоматизация сборки катетера использует контролируемые машины для соединения, формования, проверки и обработки компонентов катетера с повторяемой точностью.
Вопрос: Когда автоматизация сборки катетера требует настройки?
Ответ: Автоматизация сборки катетера требует индивидуальной настройки, когда продукция требует жестких допусков, деликатных материалов, многоэтапного соединения или частой смены модели.
Вопрос: Что покупатели должны оценить в первую очередь?
Ответ: При автоматизации сборки катетера покупатели должны оценить поддержку валидации, отслеживаемость, соответствие чистым помещениям и ожидаемое повышение производительности перед выбором оборудования.


