Os dispositivos médicos estão cada vez menores, mas as exigências de produção estão cada vez mais difíceis. À medida que os cateteres especializados se tornam mais complexos, a automação da montagem do cateter ajuda a melhorar a precisão, a consistência e o rendimento. Neste artigo, você aprenderá onde a automação personalizada agrega valor, quais processos são mais importantes e o que avaliar antes de escolher uma máquina de montagem de cateter personalizada ou uma linha integrada.
Por que a produção especializada de cateteres exige automação personalizada
A fabricação de alta mistura e alta precisão cria desafios de montagem únicos
A fabricação especializada de cateteres é difícil de escalar porque os próprios produtos são difíceis de estabilizar. Muitos projetos combinam tubos multicamadas, componentes em miniatura, polímeros macios, estruturas de paredes finas e zonas de união altamente sensíveis em um único fluxo de montagem. Em aplicações avançadas, como dispositivos neurovasculares, cardiovasculares e eletrofisiológicos, a produção também pode exigir tolerâncias em nível de mícron e verificação de todo o processo, o que aumenta drasticamente a dificuldade de manuseio e inspeção manual.
A montagem manual ainda pode dar suporte ao trabalho de desenvolvimento de baixo volume, mas se torna um ponto fraco quando os fabricantes precisam de resultados consistentes em vários modelos de cateteres. Os operadores devem controlar o alinhamento, a entrada de calor, a pressão de ligação e o posicionamento das peças com muito pouca margem de variação. Esse desafio aumenta em ambientes de alta diversidade, onde mudanças frequentes de produtos aumentam o risco de desvios na configuração, qualidade inconsistente e ciclos de treinamento mais longos. Uma linha de produção pode não falhar porque um processo é impossível, mas porque é muito variável para ser repetido de forma confiável, turno após turno.
Por que as plataformas de automação genéricas muitas vezes não são suficientes
A automação pronta para uso pode resolver tarefas de manuseio padronizadas, mas programas de cateteres especializados raramente ficam dentro dos limites padrão. A dificuldade não é apenas o tamanho da peça; é a combinação de geometrias incomuns, etapas proprietárias de união ou formação, espaço limitado e expectativas de validação rigorosas. Muitos desafios de fabricação não têm uma solução de catálogo porque a peça, o processo ou a área ocupada são muito específicos da aplicação para que o equipamento padrão possa ser manuseado com eficiência.
Uma plataforma genérica pode automatizar bem um movimento enquanto deixa o processo circundante instável. Para a fabricação de cateteres, isso é uma limitação séria porque as etapas de montagem estão firmemente conectadas: o manuseio afeta o alinhamento, o alinhamento afeta a qualidade da colagem e a qualidade da colagem afeta a inspeção e o rendimento a jusante. As máquinas padrão também são menos eficazes quando a produção precisa de trocas baseadas em receitas, rastreabilidade ou integração coordenada com protocolos de validação e fluxos de trabalho prontos para salas limpas. É por isso que os fabricantes muitas vezes mudam de equipamentos adaptados para sistemas construídos especificamente, uma vez que a complexidade do processo se torna um risco mensurável de produção.
Realidade de produção |
Por que a automação padrão tem dificuldades |
Por que a automação personalizada se adapta melhor |
Tolerâncias apertadas e peças delicadas |
As ferramentas fixas podem não ter controle ou conformidade suficientes |
Perfis de ferramentas, movimento e força são projetados em torno da construção exata do cateter |
Múltiplas variantes de cateter |
As trocas podem ser lentas ou inconsistentes |
Receitas, acessórios modulares e lógica específica de variante melhoram a flexibilidade |
Processos proprietários de várias etapas |
Os sistemas de catálogo geralmente tratam de tarefas isoladas |
Estações integradas podem coordenar junção, manuseio, inspeção e captura de dados |
Demandas de validação e rastreabilidade |
Plataformas básicas podem não suportar fluxo completo de documentação |
Sistemas personalizados podem ser projetados com verificação e registro de dados desde o início |
Como a automação personalizada da montagem de cateteres reduz o risco precocemente
A automação da montagem personalizada do cateter reduz o risco antes do início total da produção porque transforma o conhecimento do processo em comportamento controlado da máquina. Um sistema personalizado melhora a repetibilidade, reduz a dependência do operador e suporta um controle de processo mais forte por meio de ferramentas integradas, coordenação de movimento e lógica de inspeção. Essas plataformas podem melhorar o rendimento na primeira passagem, reduzir o trabalho manual, registrar dados de produção e apoiar a expansão estável em linhas de produção de cateteres especializadas. Em um exemplo de subconjunto de cateter, uma máquina personalizada de múltiplas estações melhorou o rendimento da primeira passagem de 94% para 99,7%, substituindo uma operação manual de quatro pessoas.
Principais processos que um sistema de automação de montagem de cateter deve controlar
Colagem, soldagem e união automatizadas para conexões críticas
A qualidade da união é um dos pontos de controle mais críticos na fabricação de cateteres porque ligações fracas ou inconsistentes podem afetar diretamente a resistência ao vazamento, a integridade estrutural e o desempenho do dispositivo a jusante. Em montagens especializadas, os fabricantes podem contar com ligação térmica, ligação UV ou soldagem ultrassônica, dependendo dos materiais, geometria e requisitos funcionais da conexão. O que torna a automação essencial não é apenas a velocidade, mas a capacidade de aplicar força, posição e energia de forma repetível em grandes volumes de peças delicadas. O controle programável de movimento e força é especialmente valioso em tarefas de soldagem e montagem de tubos de cateter, onde pequenos desvios podem danificar peças ou criar defeitos ocultos.
Um processo de união controlado também deve gerar dados verificáveis, em vez de simplesmente concluir um movimento. Na prática, isso significa que o sistema pode confirmar se a ligação foi feita nas condições corretas, em vez de assumir um bom resultado apenas com o ciclo da máquina. Isto é importante na produção regulamentada, onde a consistência do processo deve ser demonstrada, e não adivinhada.
Formação, inclinação e manuseio de componentes delicados do cateter
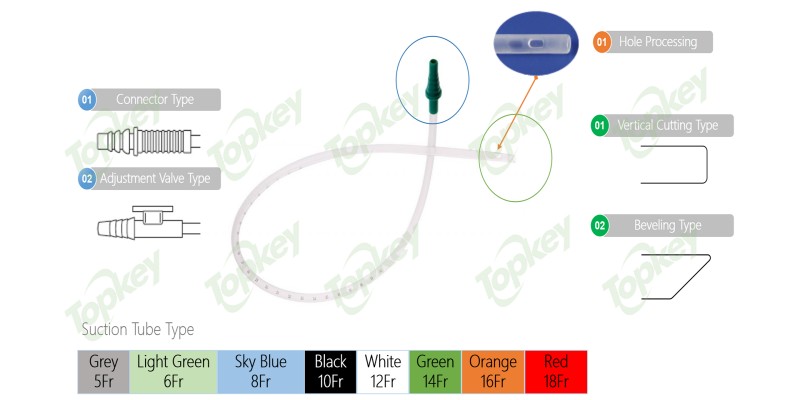
A automação do cateter também deve gerenciar um grupo de tarefas de modelagem e manuseio que são fáceis de subestimar, mas difíceis de estabilizar. O processamento de eixos e pontas geralmente inclui operações de inclinação, alargamento, estrangulamento e formação de furos, cada uma das quais exige um controle rigoroso do calor, do tempo, do alinhamento e da resposta do material. Estes não são movimentos genéricos de escolha e posicionamento. Uma pequena variação na exposição à temperatura ou no posicionamento da peça pode alterar a geometria final da ponta do cateter, o que afeta o desempenho de inserção, a precisão do acoplamento ou etapas posteriores de montagem.
O manuseio é igualmente importante porque muitos componentes do cateter são muito moles, muito pequenos ou têm paredes muito finas para os métodos convencionais de preensão. Garras a vácuo de precisão, movimento servo e feedback de força em tempo real fornecem maneiras práticas de mover peças em miniatura sem deformá-las. Para dispositivos especializados, a automação deve tratar a conformação e o manuseio como uma disciplina conectada: o sistema deve posicionar a peça com precisão, moldá-la de forma consistente e transferi-la sem introduzir variações antes da próxima estação.
Área de processo |
O que o sistema de automação deve controlar |
Colagem e soldagem |
Força, posição, entrada de energia e confirmação da conclusão do processo |
Derrubando e formando |
Exposição ao calor, tempo de permanência, alinhamento e consistência da geometria final |
Manuseio de peças |
Aderência suave, precisão de transferência e prevenção de danos para componentes frágeis |
Inspeção e testes |
Verificação dimensional, detecção visual de defeitos e verificações funcionais |
Integração de fluxo de trabalho |
Sincronização estação a estação, rastreamento de peças e captura de dados rastreáveis |
Inspeção em linha e verificação de processos na automação da montagem de cateteres
A inspeção é mais eficaz quando está integrada ao processo, em vez de isolada no final da linha. Os sistemas de cateteres especializados utilizam cada vez mais verificações dimensionais em linha, visão mecânica, testes de vazamento, testes de tração e inspeção visual guiada por IA para que os defeitos possam ser detectados na estação onde se originam. Isso encurta os ciclos de feedback e evita que peças defeituosas acumulem valor através do processamento posterior. Testes de vazamento 100% automatizados, inspeção baseada em câmeras e verificação estrutural são cada vez mais tratados como processos centrais, em vez de complementos opcionais.
A vantagem prática é que a verificação se torna parte do controle do processo. Uma máquina pode sinalizar desvios de alinhamento, rejeitar imediatamente uma ligação com falha ou registrar medições em um banco de dados de rastreabilidade antes que a peça avance. Em um exemplo de subconjunto de cateter, a inspeção visual foi integrada em diversas estações e todas as medições foram registradas, apoiando a melhoria do rendimento e a rastreabilidade.
Integração de múltiplas etapas em um fluxo de trabalho controlado
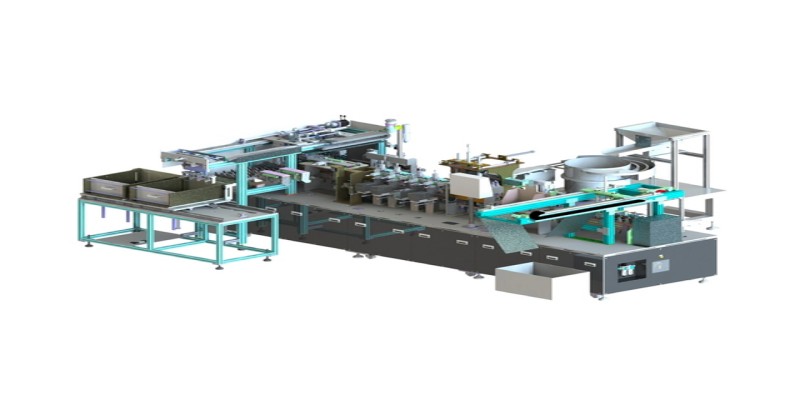
Os sistemas mais fortes não automatizam tarefas isoladas; eles conectam montagem, revestimento ou cura, inspeção e transferência em uma sequência coordenada semelhante a uma linha de produção de cateter integrada. Essa abordagem melhora o rendimento porque cada estação é projetada de acordo com as necessidades de tempo e qualidade da estação seguinte, reduzindo transferências manuais e minimizando a variação causada por recarga, reposicionamento ou filas inconsistentes entre processos. As linhas coesivas podem combinar preparação de eixo, união, montagem de componentes, acabamento, cura e testes em uma arquitetura de automação.
A integração também melhora a rastreabilidade. Quando o movimento das peças, os parâmetros do processo e os resultados da inspeção são gerenciados em um sistema, os fabricantes podem associar cada dispositivo a um histórico de produção mais claro. Isso é importante não apenas para a análise de qualidade, mas também para validação, solução de problemas e planejamento de expansão quando os programas de cateteres passam de volumes de desenvolvimento para produção comercial estável.
Como os sistemas de automação personalizados são projetados para aplicações especializadas
Escolhendo a arquitetura de sistema correta para o produto e volume
A automação de cateteres personalizados começa com a seleção da arquitetura, porque a plataforma errada pode limitar o rendimento, desperdiçar espaço ou tornar futuras alterações de produtos desnecessariamente caras. Três abordagens comuns são sistemas de indexação rotativa, células de trabalho robóticas e plataformas de transferência linear, cada uma adequada para um equilíbrio diferente de produção, flexibilidade e complexidade de processo. As mesas indexadoras rotativas são normalmente preferidas quando os fabricantes precisam de montagem compacta de múltiplas estações com alta repetibilidade e distâncias de transferência curtas. As células robóticas são mais adequadas para aplicações que exigem manuseio flexível, apresentação variável de peças ou sequenciamento mais aberto. Os sistemas lineares ou de carrossel se adaptam a cadeias de processos mais longas, onde as estações devem ser organizadas em sequência em uma área mais ampla.
Arquitetura |
Melhor ajuste |
Principal compensação |
Sistema de indexação rotativa |
Montagem multiestações de alto rendimento e com espaço limitado |
Menos flexível que uma célula robótica, uma vez que a sequência é fixa |
Célula de trabalho robótica |
Manuseio variável, mudanças frequentes de produto, apresentação complexa de peças |
Rendimento inferior ao de um sistema rotativo dedicado em muitas tarefas repetitivas |
Plataforma linear |
Processos sequenciais mais longos com múltiplas estações especializadas |
Maior área ocupada e mais distância de transferência entre operações |
A decisão de projeto raramente se baseia apenas na velocidade. As equipes de engenharia normalmente comparam as opções de arquitetura em relação ao tempo de ciclo, espaço físico, faixa de custo e risco, o que é especialmente importante na produção especializada de cateteres, onde os requisitos de precisão podem tornar um sistema teoricamente flexível menos prático na operação diária.
Ferramentas, controle de movimento e gerenciamento de força para montagens sensíveis
Uma vez escolhida a arquitetura, o desempenho depende da precisão com que o sistema interage com os componentes frágeis do cateter. Montagens especializadas geralmente exigem ferramentas personalizadas, manuseio a vácuo, posicionamento servo-acionado e contato gerenciado por força, em vez de garras padrão ou movimento pneumático simples. Movimento linear de precisão, servocontrole multieixo coordenado e feedback de força baseado em atuador são especialmente importantes para tarefas onde pressão excessiva, folga ou movimento instável podem deformar peças ou comprometer a qualidade da união.
É por isso que ferramentas e design de movimento são inseparáveis. Um acessório deve segurar a peça com segurança sem distorcê-la, enquanto o atuador deve pousar, pressionar, soldar ou alinhar com controle suficiente para manter a repetibilidade em milhares de ciclos. O feedback em tempo real adiciona outra camada de proteção, permitindo que a máquina verifique a posição, a velocidade e a força à medida que o processo é executado, o que é particularmente valioso quando se espera uma verificação de 100% na fabricação de cateteres.
Projetando para variação de produto e escalabilidade futura
A automação personalizada também foi projetada para mudanças. Na fabricação de cateteres, um sistema que lida apenas com a revisão de uma peça pode se tornar um gargalo assim que o mix de produtos se expandir. Máquinas personalizadas são muitas vezes construídas para suportar diversas variantes por meio de ferramentas de troca rápida, ajustes servo-acionados e trocas baseadas em receitas, com alguns sistemas visando trocas em menos de cinco minutos.
Essa flexibilidade é importante tanto para a produção atual quanto para o dimensionamento futuro. Estações modulares, acessórios adaptáveis e lógica de controle vinculada a receitas de produtos armazenados permitem que os fabricantes introduzam novos modelos de cateteres ou ajustes de processo sem reconstruir a linha completa. Na prática, isso torna a automação personalizada mais durável como um ativo de fabricação: a máquina é projetada não apenas para a janela de processo atual, mas também para o crescimento futuro do volume, atualizações de validação e requisitos de dispositivos especializados em evolução.
O que os compradores devem avaliar antes de investir na automação da montagem de cateteres
Validação, conformidade e preparação para salas limpas
Para os fabricantes de produtos médicos, a automação deve ser avaliada como um sistema de produção validado e não apenas como uma máquina mais rápida. Isso significa que o suporte à documentação, o planejamento de aceitação e a compatibilidade ambiental devem ser definidos no início do projeto, e não adicionados após a construção do equipamento. Os sistemas de automação de cateter são comumente projetados para uso em salas limpas ISO Classe 7 ou 8 e espera-se que suportem pacotes de validação como IQ, OQ e PQ para se alinharem aos requisitos da FDA 21 CFR Parte 820. Um caminho de desenvolvimento disciplinado também pode incluir revisões formais de projeto, testes de aceitação de fábrica, testes de aceitação no local e documentação completa cobrindo desenhos, controles, manutenção e procedimentos. Esses elementos são importantes porque reduzem o risco de uma máquina funcionar em demonstração, mas não poder ser qualificada ou sustentada na produção real.
Os compradores também devem prestar atenção em como o fornecedor verifica o desempenho antes do envio. O FAT deve envolver peças reais ou validadas, modos de falha simulados e validação estatística do tempo de ciclo, seguido pelo SAT no ambiente de produção. Essa sequência é especialmente relevante para aplicações de cateteres, onde uma máquina pode precisar provar não apenas velocidade, mas também consistência dimensional, repetibilidade de processo e operação estável em condições de sala limpa.
Rastreabilidade, coleta de dados e integração de sistemas de qualidade
Uma plataforma moderna de montagem de cateteres não deve apenas montar peças, mas também gerar um registro confiável de como cada peça foi feita. Na prática, isso significa capturar parâmetros de processo, resultados de inspeção e resultados de aprovação/reprovação no nível da estação e, em seguida, tornar esses registros utilizáveis em fluxos de trabalho de produção ou qualidade mais amplos. As plataformas podem suportar conectividade de dados por meio de interfaces como OPC-UA, MQTT e API REST, juntamente com integração MES e ERP, bancos de dados de rastreabilidade e monitoramento de produção em tempo real. Em um exemplo de subconjunto de cateter, todas as medições foram registradas, criando uma conexão direta entre a inspeção em linha e o histórico do dispositivo.
Ao avaliar um sistema, os compradores devem verificar se ele suporta:
● registro de dados por peça para dimensões críticas e parâmetros de processo
● retenção de registros de inspeção para auditorias e investigações
● controle de receita para configurações específicas de variantes
● conectividade com plataformas de monitoramento MES, ERP ou em nível de planta
Estas capacidades são importantes porque a rastreabilidade não é apenas uma questão de conformidade. Ele também melhora a análise da causa raiz, oferece suporte à otimização do processo e reduz o tempo de resposta quando defeitos aparecem em um fluxo complexo de produção de cateteres.
Área de avaliação |
O que os compradores devem confirmar |
Pacote de validação |
Suporte IQ/OQ/PQ, protocolos FAT/SAT, critérios de aceitação documentados |
Preparação para sala limpa |
Adequação para ambientes ISO Classe 7 ou 8, design com baixo teor de partículas quando necessário |
Dados e rastreabilidade |
Registro por peça, registros de inspeção, capacidade de banco de dados de rastreabilidade |
Integração de sistema |
Conectividade MES/ERP, ajuste ao fluxo de trabalho do operador, receita e suporte de monitoramento |
Desempenho empresarial |
Impacto no rendimento, redução de defeitos, estabilidade de rendimento, premissas de retorno |
Medindo o ROI além da redução de mão de obra
A poupança de mão-de-obra é importante, mas é apenas uma parte do caso de negócio. Na automação personalizada, o ROI geralmente vem de uma combinação mais ampla de ganhos: melhor rendimento na primeira passagem, menos fugas de defeitos, menor desperdício e retrabalho, produtividade mais rápida e uso mais compacto do espaço de fabricação. Um exemplo de cateter citado melhorou o rendimento da primeira passagem de 94% para 99,7%, substituindo um processo manual de quatro pessoas, e modelos de ROI mais amplos geralmente estimam períodos de retorno de 12 a 24 meses, com retornos mais rápidos em aplicações de maior volume.
Esta visão mais ampla é útil ao avaliar soluções como as desenvolvidas pela Topkey Medical Co., Ltd., porque o retorno mais forte geralmente vem da redução do risco de produção, tanto quanto da substituição de mão de obra. Um sistema que produz resultados mais estáveis, registra todos os eventos críticos e suporta soluções de problemas mais rápidas pode proteger a qualidade e a capacidade ao mesmo tempo. Para os fabricantes de cateteres, isso muitas vezes faz do ROI uma questão de resiliência operacional, e não apenas de redução de pessoal.
Conclusão
A automação da montagem de cateteres personalizados oferece maior valor quando é construída com base nas necessidades reais do dispositivo, nas demandas do processo e nas metas de conformidade. O sistema certo melhora a eficiência, a qualidade, a rastreabilidade e a flexibilidade a longo prazo. À medida que os designs dos cateteres se tornam mais avançados, . ajuda os fabricantes a escalar com soluções de automação personalizadas que suportam uma produção confiável e um desempenho mais forte do produto
Perguntas frequentes
P: O que é automação de montagem de cateter?
R: A automação da montagem do cateter usa máquinas controladas para unir, formar, inspecionar e manusear componentes do cateter com precisão repetível.
P: Quando a automação da montagem do cateter precisa de personalização?
R: A automação da montagem do cateter precisa de personalização quando os produtos envolvem tolerâncias restritas, materiais delicados, união em várias etapas ou mudanças frequentes de modelo.
P: O que os compradores devem avaliar primeiro?
R: Na automação da montagem de cateteres, os compradores devem avaliar o suporte à validação, a rastreabilidade, a adequação da sala limpa e a melhoria esperada do rendimento antes da seleção do equipamento.


