


医療機器は小型化が進んでいますが、製造上の要求はますます困難になっています。特殊なカテーテルがより複雑になるにつれて、 カテーテル組立の自動化は、 精度、一貫性、生産量の向上に役立ちます。この記事では、カスタム自動化がどこに価値を加えるのか、どのプロセスが最も重要なのか、カスタム カテーテル組立機や統合ラインを選択する前に何を評価すべきかを学びます。
特殊なカテーテルの製造は、製品自体を安定させることが難しいため、規模を拡大することが困難です。多くの設計では、多層チューブ、小型コンポーネント、軟質ポリマー、薄肉構造、高感度の接合ゾーンを単一の組み立てフローに組み合わせています。神経血管、心臓血管、電気生理学装置などの高度な用途では、製造にミクロンレベルの公差や全工程検証が必要になる場合があり、手作業による取り扱いや検査の難易度が大幅に高まります。
手作業による組み立てでも少量の開発作業には対応できますが、メーカーが複数のカテーテル モデルにわたって一貫した出力を必要とする場合には弱点となります。オペレータは、調整、入熱、接合圧力、および部品の配置を、変動の余地をほとんど持たずに制御する必要があります。この課題は、製品が頻繁に変更されることにより、セットアップのずれ、品質の一貫性の欠如、およびトレーニング サイクルの長期化のリスクが増大する、高混合環境ではさらに大きくなります。生産ラインが失敗するのは、プロセスが不可能だからではなく、変動が多すぎてシフトを繰り返して確実に繰り返すことができないためです。
既製の自動化により標準化された取り扱いタスクを解決できますが、特殊なカテーテル プログラムが標準の範囲内にとどまることはほとんどありません。難しいのはパーツのサイズだけではありません。それは、珍しい形状、独自の接合または成形ステップ、限られた床面積、および厳格な検証の期待の組み合わせです。部品、プロセス、設置面積がアプリケーション固有すぎて標準機器では効率的に処理できないため、多くの製造上の課題にはカタログ ソリューションがありません。
汎用プラットフォームは、周囲のプロセスを不安定にしたままで、1 つの動作をうまく自動化する可能性があります。カテーテル製造の場合、これは重大な制限です。なぜなら、組み立てステップが密接に関連しているからです。取り扱いは位置合わせに影響し、位置合わせは接合品質に影響し、接合品質は下流の検査と歩留まりに影響します。また、製造でレシピベースの切り替え、トレーサビリティ、または検証プロトコルやクリーンルーム対応のワークフローとの調整された統合が必要な場合、標準的な機械は効率が低くなります。プロセスの複雑さが測定可能な生産リスクになると、メーカーが適応型の装置から専用システムに移行することが多いのはこのためです。
生産の現実 |
標準自動化が困難な理由 |
カスタムオートメーションがより適している理由 |
厳しい公差と繊細な部品 |
固定ツールには十分な制御やコンプライアンスが欠けている可能性がある |
ツール、動作、および力のプロファイルは、正確なカテーテルの構造に基づいて設計されています |
複数のカテーテルのバリエーション |
切り替えが遅くなる、または一貫性がなくなる可能性がある |
レシピ、モジュラーフィクスチャ、およびバリアント固有のロジックにより柔軟性が向上します |
独自の多段階プロセス |
カタログ システムは通常、分離されたタスクに対処します |
統合されたステーションは、結合、取り扱い、検査、データ収集を調整できます |
検証とトレーサビリティの要求 |
基本的なプラットフォームは完全なドキュメント フローをサポートしていない可能性があります |
最初から検証とデータロギングを備えたカスタムシステムを設計可能 |
カスタム カテーテルの組み立てを自動化すると、プロセスの知識が制御された機械の動作に変換されるため、完全な生産が開始される前のリスクが軽減されます。カスタマイズされたシステムにより、再現性が向上し、オペレータへの依存が軽減され、統合ツール、動作調整、および検査ロジックを通じてより強力なプロセス制御がサポートされます。これらのプラットフォームは、初回通過歩留まりを向上させ、手作業を削減し、生産データを記録し、特殊なカテーテル生産ラインの安定したスケールアップをサポートします。あるカテーテル サブアセンブリの例では、カスタム マルチステーション マシンが 4 人による手動操作を置き換えながら、初回通過歩留まりを 94% から 99.7% に向上させました。
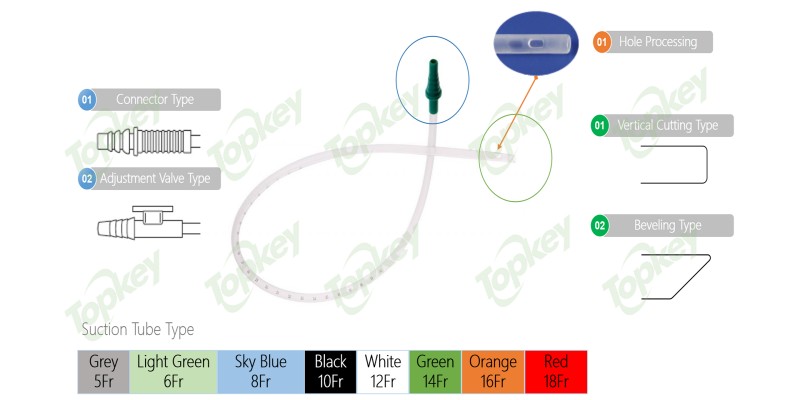
接合の品質は、カテーテル製造において最も重要な管理点の 1 つです。接合が弱いか不均一であると、漏れ抵抗、構造の完全性、および下流のデバイスの性能に直接影響を与える可能性があるからです。特殊なアセンブリでは、メーカーは接続の材料、形状、機能要件に応じて、熱接着、UV 接着、または超音波溶接を利用する場合があります。自動化を不可欠なものにするのは、速度だけではなく、大量の繊細な部品に繰り返し可能な方法で力、位置、エネルギーを適用する能力です。プログラム可能な動作と力の制御は、小さな偏差が部品に損傷を与えたり、隠れた欠陥を引き起こす可能性があるカテーテル チューブの溶接および組み立て作業において特に価値があります。
制御された結合プロセスでは、単にモーションを完了するだけでなく、検証可能なデータも生成する必要があります。実際には、これは、マシン サイクリングだけで良好な結果が得られると仮定するのではなく、システムが正しい条件で結合が行われたかどうかを確認できることを意味します。これは、プロセスの一貫性を推測ではなく実証する必要がある規制された生産において重要です。
カテーテルの自動化では、過小評価されがちだが安定させるのが難しい一連の成形および取り扱いタスクも管理する必要があります。シャフトとチップの加工には、チッピング、フレア、ネッキング、穴形成操作が含まれることが多く、それぞれの操作で熱、タイミング、位置合わせ、材料の反応を厳密に制御する必要があります。これらは一般的なピックアンドプレイス動作ではありません。温度曝露や部品の位置のわずかな変化により、カテーテル先端の最終的な形状が変化する可能性があり、挿入性能、嵌合精度、またはその後の組み立てステップに影響を与えます。
多くのカテーテルコンポーネントは従来のグリップ方法では柔らかすぎる、小さすぎる、または薄すぎるため、取り扱いも同様に重要です。精密な真空グリッパー、サーボ動作、およびリアルタイムの力フィードバックにより、小型部品を変形させることなく移動させる実用的な方法が提供されます。特殊なデバイスの場合、オートメーションでは成形とハンドリングを 1 つの接続された規律として扱う必要があります。システムは部品を正確に配置し、一貫して成形し、次のステーションまでにばらつきを生じさせることなく搬送する必要があります。
プロセスエリア |
自動化システムが制御しなければならないもの |
接着・溶接 |
力、位置、エネルギー投入、工程完了確認 |
ティッピングとフォーミング |
熱暴露、滞留時間、位置合わせ、および最終的な形状の一貫性 |
部品の取り扱い |
穏やかなグリップ力、転写精度、壊れやすい部品の損傷防止 |
検査とテスト |
寸法検証、視覚的欠陥検出、機能チェック |
ワークフローの統合 |
ステーション間の同期、部品の追跡、および追跡可能なデータのキャプチャ |
検査は、ラインの最後に単独で行うのではなく、プロセスに組み込むと最も効果的です。特殊なカテーテル システムでは、欠陥が発生したステーションで欠陥を検出できるように、インライン寸法チェック、マシン ビジョン、リーク テスト、プル テスト、AI ガイドによる視覚検査がますます使用されています。これによりフィードバック ループが短縮され、欠陥部品がその後の処理で価値を蓄積するのを防ぎます。自動化された全量リークテスト、カメラベースの検査、構造検証は、オプションのアドオンではなくコアプロセスとして扱われることが増えています。
実際的な利点は、検証がプロセス制御の一部になることです。機械は、部品が前進する前に、アライメントのドリフトにフラグを立てたり、接着失敗を即座に拒否したり、測定値をトレーサビリティ データベースに記録したりできます。あるカテーテル サブアセンブリの例では、視覚検査が複数のステーションに組み込まれ、すべての測定値が記録され、歩留まりの向上とトレーサビリティの両方がサポートされました。
最も強力なシステムは、孤立したタスクを自動化するものではありません。これらは、組み立て、コーティングまたは硬化、検査、搬送を、統合されたカテーテル生産ラインと同様の調整されたシーケンスに接続します。このアプローチにより、各ステーションが次のステーションのタイミングと品質ニーズに合わせて設計され、手動ハンドオフが減り、プロセス間の再ロード、再配置、または一貫性のないキューイングによって引き起こされる変動が最小限に抑えられるため、スループットが向上します。一体型ラインでは、シャフトの準備、接合、コンポーネントの組み立て、仕上げ、硬化、テストを 1 つの自動化アーキテクチャ内で組み合わせることができます。
統合によりトレーサビリティも向上します。部品の移動、プロセスパラメータ、検査結果が 1 つのシステム内で管理されると、メーカーは各デバイスをより明確な生産履歴に関連付けることができます。これは、品質分析だけでなく、カテーテル プログラムが開発量から安定した商業生産に移行する際の検証、トラブルシューティング、スケールアップ計画にも重要です。
カスタム カテーテルの自動化は、アーキテクチャの選択から始まります。これは、プラットフォームが間違っていると、スループットが制限されたり、床面積が無駄になったり、将来の製品変更に不必要なコストがかかる可能性があるためです。一般的な 3 つのアプローチは、回転インデックス システム、ロボット ワークセル、リニア搬送プラットフォームであり、それぞれが生産量、柔軟性、プロセスの複雑さの異なるバランスに適しています。回転インデックステーブルは、メーカーが高い再現性と短い搬送距離を備えたコンパクトなマルチステーションアセンブリを必要とする場合に通常好まれます。ロボット セルは、柔軟な処理、可変部品のプレゼンテーション、またはより自由なシーケンスを必要とするアプリケーションに適しています。リニアまたはカルーセル システムは、より広い設置面積にわたってステーションを順番に配置する必要がある、より長いプロセス チェーンに適合します。
建築 |
ベストフィット |
主なトレードオフ |
ロータリーインデックスシステム |
高出力、スペースに制約のあるマルチステーションアセンブリ |
シーケンスが固定されるとロボットセルよりも柔軟性が劣る |
ロボットワークセル |
変数の取り扱い、頻繁な製品変更、複雑な部品のプレゼンテーション |
多くの反復的なタスクでは、専用の回転システムよりもスループットが低い |
リニアプラットフォーム |
複数の専用ステーションによる長時間の連続プロセス |
設置面積が大きくなり、操作間の転送距離が長くなります |
設計の決定が速度だけに基づいて行われることはほとんどありません。エンジニアリング チームは通常、アーキテクチャのオプションをサイクル タイム、フロア スペース、コスト範囲、リスクと比較します。これは、精度要件により理論的に柔軟なシステムが日常業務で実用的でなくなる可能性がある特殊なカテーテルの製造では特に重要です。
アーキテクチャが選択されると、パフォーマンスはシステムが壊れやすいカテーテル コンポーネントとどの程度正確に相互作用するかによって決まります。特殊なアセンブリでは、標準的なグリッパーや単純な空気圧動作ではなく、カスタム ツール、真空処理、サーボ駆動の位置決め、力管理された接触が必要になることがよくあります。精密な直線運動、調整された多軸サーボ制御、およびアクチュエーターベースの力フィードバックは、過剰な圧力、バックラッシュ、または不安定な動きが部品を変形させたり、接合品質を損なう可能性がある作業では特に重要です。
これが、ツールとモーション デザインが切り離せない理由です。治具は部品を歪ませることなくしっかりと保持する必要があり、一方、アクチュエータは数千サイクルにわたる再現性を維持するために十分な制御のもとで着地、プレス、溶接、または位置合わせを行う必要があります。リアルタイムのフィードバックにより、プロセスの実行中に機械が位置、速度、力を検証できるようになり、保護層がさらに追加されます。これは、カテーテル製造において 100% の検証が期待される場合に特に価値があります。
カスタムオートメーションも変化に合わせて設計されています。カテーテル製造では、製品構成が拡大すると、1 つの部品の改訂のみを処理するシステムがボトルネックになる可能性があります。カスタム マシンは、多くの場合、クイックチェンジ ツール、サーボ駆動の調整、レシピベースの切り替えを通じて複数のバリエーションをサポートするように構築されており、一部のシステムは 5 分以内の切り替えを目標としています。
その柔軟性は、現在の運用と将来の拡張の両方にとって重要です。モジュール式ステーション、適応可能な治具、保存された製品レシピに関連付けられた制御ロジックにより、メーカーはフルラインを再構築することなく新しいカテーテルモデルを導入したり、調整をプロセスしたりすることができます。実際には、これによりカスタム オートメーションが製造資産としてより耐久性のあるものになります。この機械は、現在のプロセス ウィンドウだけでなく、将来の生産量の増加、検証の更新、進化する特殊なデバイス要件にも対応できるように設計されています。
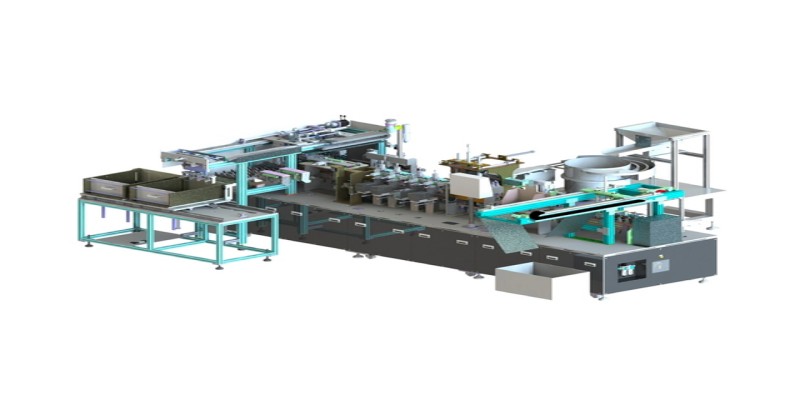
医療メーカーにとって、自動化は単に高速な機械としてではなく、検証された生産システムとして評価されるべきです。つまり、文書サポート、受け入れ計画、環境適合性は、機器の構築後に追加するのではなく、プロジェクトの開始時に定義する必要があります。カテーテル自動化システムは通常、ISO クラス 7 または 8 のクリーンルームでの使用向けに設計されており、FDA 21 CFR Part 820 の要件に合わせて IQ、OQ、PQ などの検証パッケージをサポートすることが期待されています。規律ある開発パスには、正式な設計レビュー、工場受け入れテスト、現場受け入れテスト、および図面、制御、メンテナンス、および手順をカバーする完全な文書も含まれる場合があります。これらの要素は、デモでは動作するマシンが実際の運用環境で認定または維持できないリスクを軽減するため、重要です。
購入者は、サプライヤーが出荷前にどのように性能を検証しているかにも注意を払う必要があります。 FAT には、実際の部品または検証済みの部品、シミュレートされた故障モード、および統計的なサイクルタイム検証が含まれ、その後に実稼働環境で SAT が実行されます。このシーケンスは、機械が速度だけでなく、寸法の一貫性、プロセスの再現性、クリーンルーム条件での安定した動作を証明する必要があるカテーテルの用途に特に関連します。
最新のカテーテル組立プラットフォームは、部品を組み立てるだけでなく、各部品がどのように製造されたかの信頼できる記録を生成する必要があります。実際には、これはプロセスパラメータ、検査結果、合否結果をステーションレベルで取得し、それらの記録をより広範な製造または品質ワークフロー内で使用できるようにすることを意味します。プラットフォームは、OPC-UA、MQTT、REST API などのインターフェイスを介したデータ接続に加え、MES と ERP の統合、トレーサビリティ データベース、リアルタイムの生産監視をサポートする場合があります。あるカテーテル サブアセンブリの例では、すべての測定値が記録され、インライン検査とデバイスの履歴の間に直接的なつながりが生まれました。
システムを評価する際、購入者は以下をサポートできるかどうかを確認する必要があります。
● 重要な寸法とプロセスパラメータの部品ごとのデータロギング
● 監査および調査のための検査記録の保存
● バリアント固有の設定のためのレシピ制御
● MES、ERP、またはプラントレベルの監視プラットフォームへの接続
トレーサビリティはコンプライアンスの問題だけではないため、これらの機能は重要です。また、根本原因分析を改善し、プロセスの最適化をサポートし、複雑なカテーテル製造フローで欠陥が発生した場合の応答時間を短縮します。
評価領域 |
購入者が確認すべきこと |
検証パッケージ |
IQ/OQ/PQ サポート、FAT/SAT プロトコル、文書化された許容基準 |
クリーンルームへの対応 |
ISO クラス 7 または 8 環境への適合性、必要に応じて低粒子設計 |
データとトレーサビリティ |
部品ごとのログ記録、検査記録、トレーサビリティデータベース機能 |
システム統合 |
MES/ERP 接続、オペレーターのワークフロー適合、レシピとモニタリングのサポート |
業績 |
歩留まりへの影響、欠陥の削減、スループットの安定性、投資回収の仮定 |
省力化は重要ですが、それはビジネス ケースの一部にすぎません。カスタム オートメーションでは、ROI は多くの場合、ファーストパス歩留まりの向上、欠陥回避の減少、スクラップと再加工の削減、スループットの高速化、製造スペースのよりコンパクトな使用など、さまざまな利益の組み合わせによってもたらされます。引用されたカテーテルの例では、4 人による手動プロセスを置き換えながら初回パスの歩留まりが 94% から 99.7% に向上しました。また、より広範な ROI モデルでは、一般に投資回収期間が 12 ~ 24 か月と推定されており、大量のアプリケーションではより迅速な収益が得られます。
この広い視野は、Topkey Medical Co., Ltd. が開発したソリューションなどを評価する際に役立ちます。最大の利益は通常、労働力の代替だけでなく、生産リスクの低減からもたらされるからです。より安定した出力を生成し、すべての重要なイベントを記録し、より迅速なトラブルシューティングをサポートするシステムは、品質と容量を同時に保護できます。このため、カテーテル メーカーにとって、ROI は人員削減だけでなく、業務の回復力の問題となることがよくあります。
カスタム カテーテル アセンブリの自動化は、実際のデバイスのニーズ、プロセスの要求、コンプライアンスの目標に基づいて構築される場合に、最大の価値をもたらします。適切なシステムは、効率、品質、トレーサビリティ、長期的な柔軟性を向上させます。カテーテルの設計がより高度になるにつれて、 Topkey Medical Co., Ltd. は、メーカーが信頼性の高い生産とより強力な製品パフォーマンスをサポートするカスタム自動化ソリューションを活用して拡張できるよう支援します。
A: カテーテル アセンブリの自動化では、制御された機械を使用して、再現可能な精度でカテーテル コンポーネントの接合、形成、検査、取り扱いを行います。
A: 製品に厳しい公差、繊細な素材、多段階の接合、または頻繁なモデル変更が含まれる場合、カテーテル アセンブリの自動化にはカスタマイズが必要です。
A: カテーテル組立自動化では、購入者は機器を選択する前に、検証サポート、トレーサビリティ、クリーンルームへの適合性、および期待される歩留まり向上を評価する必要があります。


