Les dispositifs médicaux sont de plus en plus petits, mais les exigences de fabrication sont de plus en plus exigeantes. À mesure que les cathéters spécialisés deviennent plus complexes, L’automatisation de l’assemblage des cathéters contribue à améliorer la précision, la cohérence et le rendement. Dans cet article, vous découvrirez où l'automatisation personnalisée ajoute de la valeur, quels processus sont les plus importants et ce qu'il faut évaluer avant de choisir une machine d'assemblage de cathéters personnalisés ou une ligne intégrée.
Pourquoi la production spécialisée de cathéters exige une automatisation personnalisée
Une fabrication hautement diversifiée et de haute précision crée des défis d'assemblage uniques
La fabrication spécialisée de cathéters est difficile à mettre à l’échelle car les produits eux-mêmes sont difficiles à stabiliser. De nombreuses conceptions combinent des tubes multicouches, des composants miniatures, des polymères souples, des structures à paroi mince et des zones de jonction très sensibles dans un seul flux d'assemblage. Dans les applications avancées telles que les dispositifs neurovasculaires, cardiovasculaires et électrophysiologiques, la production peut également nécessiter des tolérances au niveau du micron et une vérification complète du processus, ce qui augmente considérablement la difficulté de la manipulation et de l'inspection manuelles.
L'assemblage manuel peut toujours prendre en charge des travaux de développement à faible volume, mais il devient un point faible lorsque les fabricants ont besoin d'un résultat cohérent sur plusieurs modèles de cathéters. Les opérateurs doivent contrôler l'alignement, l'apport de chaleur, la pression de liaison et le placement des pièces avec très peu de marge de variation. Ce défi s'accroît dans les environnements très diversifiés, où les changements fréquents de produits augmentent le risque de dérive de configuration, de qualité incohérente et de cycles de formation plus longs. Une chaîne de production ne peut pas tomber en panne parce qu'un processus est impossible, mais parce qu'il est trop variable pour être répété de manière fiable, équipe après équipe.
Pourquoi les plateformes d'automatisation génériques ne suffisent souvent pas
L'automatisation prête à l'emploi peut résoudre des tâches de manipulation standardisées, mais les programmes de cathéters spécialisés restent rarement dans les limites standard. La difficulté ne réside pas seulement dans la taille des pièces ; c'est la combinaison de géométries inhabituelles, d'étapes d'assemblage ou de formage exclusives, d'un espace au sol limité et d'attentes de validation strictes. De nombreux défis de fabrication n'ont pas de solution catalogue car la pièce, le processus ou l'empreinte est trop spécifique à l'application pour être géré efficacement par un équipement standard.
Une plate-forme générique peut bien automatiser un mouvement tout en laissant le processus environnant instable. Pour la fabrication de cathéters, il s’agit d’une limitation sérieuse car les étapes d’assemblage sont étroitement liées : la manipulation affecte l’alignement, l’alignement affecte la qualité de la liaison et la qualité de la liaison affecte l’inspection et le rendement en aval. Les machines standard sont également moins efficaces lorsque la production nécessite des changements basés sur des recettes, une traçabilité ou une intégration coordonnée avec des protocoles de validation et des flux de travail prêts pour la salle blanche. C'est pourquoi les fabricants abandonnent souvent les équipements adaptés au profit de systèmes spécialement conçus une fois que la complexité des processus devient un risque de production mesurable.
Réalité de production |
Pourquoi l'automatisation standard a du mal |
Pourquoi l'automatisation personnalisée convient mieux |
Tolérances serrées et pièces délicates |
Les outils fixes peuvent manquer de contrôle ou de conformité |
Les profils d'outillage, de mouvement et de force sont conçus autour de la construction exacte du cathéter |
Plusieurs variantes de cathéter |
Les changements peuvent être lents ou incohérents |
Les recettes, les montages modulaires et la logique spécifique aux variantes améliorent la flexibilité |
Processus exclusifs en plusieurs étapes |
Les systèmes de catalogue traitent généralement des tâches isolées |
Les stations intégrées peuvent coordonner l'assemblage, la manipulation, l'inspection et la capture de données |
Exigences de validation et de traçabilité |
Les plates-formes de base peuvent ne pas prendre en charge le flux complet de documentation |
Des systèmes personnalisés peuvent être conçus avec vérification et enregistrement des données dès le départ |
Comment l’automatisation de l’assemblage de cathéters personnalisés réduit les risques dès le début
L'automatisation de l'assemblage de cathéters personnalisés réduit les risques avant la montée en puissance complète de la production, car elle transforme la connaissance des processus en un comportement contrôlé de la machine. Un système sur mesure améliore la répétabilité, réduit la dépendance de l'opérateur et prend en charge un contrôle plus fort des processus grâce à des outils intégrés, une coordination des mouvements et une logique d'inspection. Ces plates-formes peuvent améliorer le rendement du premier passage, réduire le travail manuel, enregistrer les données de production et prendre en charge une mise à l'échelle stable des lignes de production de cathéters spécialisées. Dans un exemple de sous-ensemble de cathéter, une machine multiposte personnalisée a amélioré le rendement du premier passage de 94 % à 99,7 % tout en remplaçant une opération manuelle à quatre personnes.
Processus clés qu'un système d'automatisation de l'assemblage de cathéters doit contrôler
Collage, soudage et assemblage automatisés pour les connexions critiques
La qualité de l'assemblage est l'un des points de contrôle les plus critiques dans la fabrication des cathéters, car des liaisons faibles ou incohérentes peuvent affecter directement la résistance aux fuites, l'intégrité structurelle et les performances du dispositif en aval. Dans les assemblages spécialisés, les fabricants peuvent s'appuyer sur le collage thermique, le collage UV ou le soudage par ultrasons en fonction des matériaux, de la géométrie et des exigences fonctionnelles de la connexion. Ce qui rend l’automatisation essentielle, ce n’est pas seulement la vitesse, mais aussi la capacité d’appliquer une force, une position et une énergie de manière reproductible sur de grands volumes de pièces délicates. Le contrôle programmable du mouvement et de la force est particulièrement utile dans les tâches de soudage et d'assemblage de tubes de cathéter où de petits écarts peuvent endommager les pièces ou créer des défauts cachés.
Un processus de jointure contrôlé doit également générer des données vérifiables plutôt que de simplement réaliser une motion. En pratique, cela signifie que le système peut confirmer si le collage a été réalisé dans les bonnes conditions au lieu de supposer un bon résultat uniquement en cyclant la machine. Cela est important dans une production réglementée où la cohérence des processus doit être démontrée et non devinée.
Formation, basculement et manipulation des composants délicats du cathéter
L’automatisation des cathéters doit également gérer un ensemble de tâches de mise en forme et de manipulation faciles à sous-estimer mais difficiles à stabiliser. Le traitement des arbres et des pointes comprend souvent des opérations de basculement, d'évasement, de striction et de formation de trous, chacune d'elles exigeant un contrôle étroit de la chaleur, du timing, de l'alignement et de la réponse du matériau. Il ne s’agit pas de mouvements génériques de type « pick-and-place ». Une petite variation de l'exposition à la température ou du positionnement des pièces peut modifier la géométrie finale de la pointe du cathéter, ce qui affecte alors les performances d'insertion, la précision de l'accouplement ou les étapes d'assemblage ultérieures.
La manipulation est tout aussi importante car de nombreux composants du cathéter sont trop mous, trop petits ou à parois trop fines pour les méthodes de préhension conventionnelles. Les pinces à vide de précision, le mouvement asservi et le retour de force en temps réel offrent des moyens pratiques de déplacer des pièces miniatures sans les déformer. Pour les appareils spécialisés, l'automatisation doit traiter le formage et la manipulation comme une seule discipline connectée : le système doit placer la pièce avec précision, la façonner de manière cohérente et la transférer sans introduire de variation avant la station suivante.
Zone de processus |
Ce que le système d'automatisation doit contrôler |
Collage et soudage |
Force, position, apport d'énergie et confirmation de l'achèvement du processus |
Basculage et formage |
Exposition à la chaleur, temps de séjour, alignement et cohérence de la géométrie finale |
Manutention des pièces |
Préhension douce, précision de transfert et prévention des dommages pour les composants fragiles |
Inspection et tests |
Vérification dimensionnelle, détection visuelle des défauts et contrôles fonctionnels |
Intégration du flux de travail |
Synchronisation de station à station, suivi des pièces et capture de données traçables |
Inspection en ligne et vérification des processus dans l'automatisation de l'assemblage de cathéters
L’inspection est plus efficace lorsqu’elle est intégrée au processus plutôt que isolée en fin de chaîne. Les systèmes de cathéters spécialisés utilisent de plus en plus des contrôles dimensionnels en ligne, la vision industrielle, des tests d'étanchéité, des tests de traction et une inspection visuelle guidée par l'IA afin que les défauts puissent être détectés à la station d'où ils proviennent. Cela raccourcit les boucles de rétroaction et empêche les pièces défectueuses d’accumuler de la valeur lors d’un traitement ultérieur. Les tests d'étanchéité 100 % automatisés, l'inspection par caméra et la vérification structurelle sont de plus en plus traités comme des processus de base plutôt que comme des modules complémentaires facultatifs.
L’avantage pratique est que la vérification devient partie intégrante du contrôle des processus. Une machine peut signaler une dérive d'alignement, rejeter immédiatement une liaison défaillante ou enregistrer des mesures dans une base de données de traçabilité avant que la pièce n'avance. Dans un exemple de sous-ensemble de cathéter, l’inspection visuelle a été intégrée à plusieurs stations et chaque mesure a été enregistrée, favorisant à la fois l’amélioration du rendement et la traçabilité.
Intégration de plusieurs étapes dans un flux de travail contrôlé
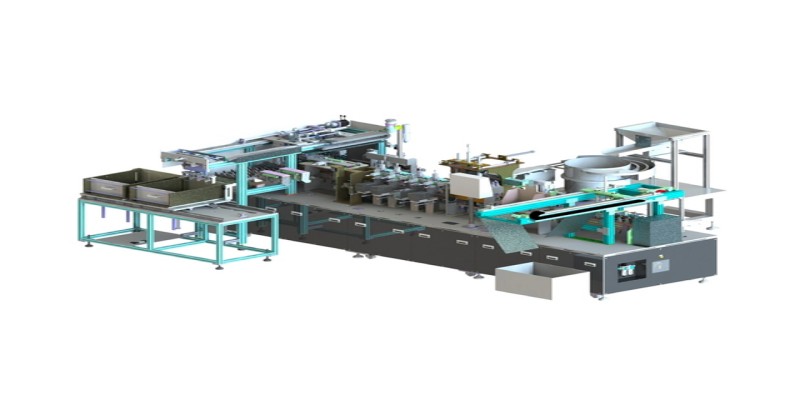
Les systèmes les plus puissants n’automatisent pas les tâches isolées ; ils relient l'assemblage, le revêtement ou le durcissement, l'inspection et le transfert dans une séquence coordonnée similaire à une ligne de production de cathéters intégrée. Cette approche améliore le débit car chaque station est conçue en fonction des besoins de synchronisation et de qualité de la suivante, réduisant ainsi les transferts manuels et minimisant les variations causées par le rechargement, le repositionnement ou la mise en file d'attente incohérente entre les processus. Les lignes cohésives peuvent combiner la préparation d'arbres, l'assemblage, l'assemblage de composants, la finition, le durcissement et les tests au sein d'une seule architecture d'automatisation.
L'intégration améliore également la traçabilité. Lorsque le mouvement des pièces, les paramètres de processus et les résultats d'inspection sont gérés au sein d'un seul système, les fabricants peuvent associer chaque appareil à un historique de production plus clair. Cela est important non seulement pour l'analyse de la qualité, mais également pour la validation, le dépannage et la planification de la mise à l'échelle lorsque les programmes de cathéters passent des volumes de développement à une production commerciale stable.
Comment les systèmes d'automatisation personnalisés sont conçus pour des applications spécialisées
Choisir la bonne architecture système pour le produit et le volume
L'automatisation des cathéters personnalisés commence par la sélection de l'architecture, car une mauvaise plate-forme peut limiter le débit, gaspiller de l'espace au sol ou rendre inutilement coûteuses les futures modifications de produits. Trois approches courantes sont les systèmes d'indexation rotatifs, les cellules de travail robotisées et les plates-formes de transfert linéaire, chacune adaptée à un équilibre différent entre rendement, flexibilité et complexité des processus. Les tables d'indexation rotatives sont généralement privilégiées lorsque les fabricants ont besoin d'un assemblage compact et multistation avec une répétabilité élevée et de courtes distances de transfert. Les cellules robotisées sont mieux adaptées aux applications qui nécessitent une manipulation flexible, une présentation variable des pièces ou un séquençage plus ouvert. Les systèmes linéaires ou à carrousel s'adaptent aux chaînes de processus plus longues où les stations doivent être disposées en séquence sur une empreinte plus large.
Architecture |
Meilleur ajustement |
Principal compromis |
Système d'indexation rotatif |
Assemblage multiposte à haut rendement et dans un espace limité |
Moins flexible qu'une cellule robotisée une fois la séquence fixée |
Cellule de travail robotisée |
Manipulation variable, changements de produits fréquents, présentation de pièces complexes |
Débit inférieur à celui d'un système rotatif dédié dans de nombreuses tâches répétitives |
Plateforme linéaire |
Processus séquentiels plus longs avec plusieurs stations spécialisées |
Une plus grande empreinte et une plus grande distance de transfert entre les opérations |
La décision de conception est rarement basée uniquement sur la vitesse. Les équipes d'ingénierie comparent généralement les options d'architecture en fonction du temps de cycle, de l'espace au sol, de la fourchette de coûts et des risques, ce qui est particulièrement important dans la production de cathéters spécialisés où les exigences de précision peuvent rendre un système théoriquement flexible moins pratique dans le fonctionnement quotidien.
Outillage, contrôle de mouvement et gestion des forces pour les assemblages sensibles
Une fois l'architecture choisie, les performances dépendent de la précision avec laquelle le système interagit avec les composants fragiles du cathéter. Les assemblages spécialisés nécessitent souvent un outillage personnalisé, une manipulation sous vide, un positionnement servocommandé et un contact géré par la force plutôt que des pinces standard ou un simple mouvement pneumatique. Un mouvement linéaire de précision, une servocommande multi-axes coordonnée et un retour de force basé sur un actionneur sont particulièrement importants pour les tâches dans lesquelles une pression excessive, un jeu ou un mouvement instable pourraient déformer les pièces ou compromettre la qualité de l'assemblage.
C’est pourquoi l’outillage et le motion design sont indissociables. Un dispositif doit maintenir la pièce en toute sécurité sans la déformer, tandis que l'actionneur doit atterrir, appuyer, souder ou s'aligner avec suffisamment de contrôle pour maintenir la répétabilité sur des milliers de cycles. Le retour d'informations en temps réel ajoute un autre niveau de protection en permettant à la machine de vérifier la position, la vitesse et la force pendant l'exécution du processus, ce qui est particulièrement utile lorsqu'une vérification à 100 % est attendue dans la fabrication de cathéters.
Concevoir pour la variation des produits et l'évolutivité future
L'automatisation personnalisée est également conçue pour le changement. Dans la fabrication de cathéters, un système qui ne gère qu’une seule révision de pièce peut devenir un goulot d’étranglement dès que la gamme de produits s’élargit. Les machines personnalisées sont souvent conçues pour prendre en charge plusieurs variantes grâce à des outils à changement rapide, des ajustements servocommandés et des changements basés sur des recettes, certains systèmes ciblant des changements de moins de cinq minutes.
Cette flexibilité est importante à la fois pour la production actuelle et pour l’évolution future. Les stations modulaires, les accessoires adaptables et la logique de contrôle liée aux recettes de produits stockées permettent aux fabricants d'introduire de nouveaux modèles de cathéters ou d'ajuster les processus sans reconstruire la gamme complète. En pratique, cela rend l'automatisation personnalisée plus durable en tant qu'atout de fabrication : la machine est conçue non seulement pour la fenêtre de processus actuelle, mais également pour la croissance future des volumes, les mises à jour de validation et l'évolution des exigences en matière de dispositifs spécialisés.
Ce que les acheteurs devraient évaluer avant d’investir dans l’automatisation de l’assemblage de cathéters
Validation, conformité et préparation aux salles blanches
Pour les fabricants de produits médicaux, l’automatisation doit être évaluée comme un système de production validé, et non seulement comme une machine plus rapide. Cela signifie que le support documentaire, la planification de l'acceptation et la compatibilité environnementale doivent être définis au début du projet plutôt qu'ajoutés après la construction de l'équipement. Les systèmes d'automatisation des cathéters sont généralement conçus pour une utilisation en salle blanche de classe ISO 7 ou 8 et devraient prendre en charge des packages de validation tels que IQ, OQ et PQ pour s'aligner sur les exigences FDA 21 CFR Part 820. Un parcours de développement discipliné peut également inclure des revues de conception formelles, des tests d'acceptation en usine, des tests d'acceptation sur site et une documentation complète couvrant les dessins, les contrôles, la maintenance et les procédures. Ces éléments sont importants car ils réduisent le risque qu'une machine fonctionne dans une démonstration mais ne puisse pas être qualifiée ou maintenue en production réelle.
Les acheteurs doivent également prêter attention à la manière dont le fournisseur vérifie les performances avant expédition. FAT doit impliquer des pièces réelles ou validées, des modes de défaillance simulés et une validation statistique du temps de cycle, suivis par SAT dans l'environnement de production. Cette séquence est particulièrement pertinente pour les applications de cathéters, où une machine peut devoir prouver non seulement sa vitesse, mais également sa cohérence dimensionnelle, sa répétabilité du processus et son fonctionnement stable dans des conditions de salle blanche.
Traçabilité, collecte de données et intégration du système qualité
Une plate-forme moderne d’assemblage de cathéters doit non seulement assembler des pièces, mais également générer un enregistrement fiable de la manière dont chaque pièce a été fabriquée. En pratique, cela signifie capturer les paramètres du processus, les résultats de l'inspection et les résultats de réussite/échec au niveau de la station, puis rendre ces enregistrements utilisables dans des flux de travail de fabrication ou de qualité plus larges. Les plates-formes peuvent prendre en charge la connectivité des données via des interfaces telles que OPC-UA, MQTT et REST API, ainsi que l'intégration MES et ERP, des bases de données de traçabilité et une surveillance de la production en temps réel. Dans un exemple de sous-ensemble de cathéter, chaque mesure a été enregistrée, créant ainsi un lien direct entre l'inspection en ligne et l'historique du dispositif.
Lors de l'évaluation d'un système, les acheteurs doivent vérifier s'il peut prendre en charge :
● Enregistrement des données par pièce pour les dimensions critiques et les paramètres de processus
● conservation des dossiers d'inspection pour les audits et les enquêtes
● Contrôle des recettes pour les paramètres spécifiques aux variantes
● connectivité aux plateformes MES, ERP ou de surveillance au niveau de l'usine
Ces capacités sont importantes car la traçabilité n’est pas seulement une question de conformité. Il améliore également l'analyse des causes profondes, prend en charge l'optimisation des processus et réduit le temps de réponse lorsque des défauts apparaissent dans un flux de production de cathéters complexe.
Zone d'évaluation |
Ce que les acheteurs doivent confirmer |
Forfait de validation |
Prise en charge IQ/OQ/PQ, protocoles FAT/SAT, critères d'acceptation documentés |
Préparation aux salles blanches |
Adéquation aux environnements ISO de classe 7 ou 8, conception à faibles particules si nécessaire |
Données et traçabilité |
Journalisation par pièce, enregistrements d'inspection, capacité de base de données de traçabilité |
Intégration du système |
Connectivité MES/ERP, ajustement du flux de travail de l'opérateur, prise en charge des recettes et de la surveillance |
Performances commerciales |
Impact sur le rendement, réduction des défauts, stabilité du débit, hypothèses de retour sur investissement |
Mesurer le retour sur investissement au-delà de la réduction du travail
Les économies de main-d’œuvre sont importantes, mais elles ne constituent qu’une partie de l’analyse de rentabilisation. Dans l'automatisation personnalisée, le retour sur investissement provient souvent d'une combinaison plus large de gains : un rendement amélioré au premier passage, moins de défauts échappés, moins de rebuts et de reprises, un débit plus rapide et une utilisation plus compacte de l'espace de fabrication. Un exemple de cathéter cité a amélioré le rendement du premier passage de 94 % à 99,7 % tout en remplaçant un processus manuel à quatre personnes, et des modèles de retour sur investissement plus larges estiment généralement des périodes de retour sur investissement de 12 à 24 mois, avec des retours plus rapides dans les applications à volume plus élevé.
Cette vision plus large est utile lors de l'évaluation de solutions telles que celles développées par Topkey Medical Co., Ltd., car le rendement le plus élevé provient généralement d'une réduction des risques de production autant que du remplacement de la main-d'œuvre. Un système qui produit une sortie plus stable, enregistre chaque événement critique et prend en charge un dépannage plus rapide peut protéger en même temps la qualité et la capacité. Pour les fabricants de cathéters, le retour sur investissement est souvent une question de résilience opérationnelle, et pas seulement de réduction des effectifs.
Conclusion
L’automatisation de l’assemblage de cathéters personnalisés offre le plus de valeur lorsqu’elle est construite autour des besoins réels des appareils, des exigences des processus et des objectifs de conformité. Le bon système améliore l’efficacité, la qualité, la traçabilité et la flexibilité à long terme. À mesure que la conception des cathéters devient plus avancée, Topkey Medical Co., Ltd. aide les fabricants à évoluer avec des solutions d'automatisation personnalisées qui prennent en charge une production fiable et des performances de produit plus élevées.
FAQ
Q : Qu’est-ce que l’automatisation de l’assemblage des cathéters ?
R : L'automatisation de l'assemblage des cathéters utilise des machines contrôlées pour assembler, former, inspecter et manipuler les composants du cathéter avec une précision reproductible.
Q : Quand l’automatisation de l’assemblage des cathéters nécessite-t-elle une personnalisation ?
R : L'automatisation de l'assemblage des cathéters nécessite une personnalisation lorsque les produits impliquent des tolérances serrées, des matériaux délicats, un assemblage en plusieurs étapes ou des changements de modèle fréquents.
Q : Que doivent évaluer les acheteurs en premier ?
R : Dans le domaine de l'automatisation de l'assemblage de cathéters, les acheteurs doivent évaluer le support de validation, la traçabilité, l'ajustement en salle blanche et l'amélioration attendue du rendement avant de sélectionner l'équipement.


